1-1基本の考え方
- 体調が悪いときは、がまんしないで上司に言う。 無理に作業してはいけません。
- わからないときは、聞く。 自分で勝手に判断しない。「報告・連絡・相談(ほうれんそう)」が基本です。
- 決められたルールと手順を守る。 早く終わらせるために安全装置を外してはいけません。
- 立入禁止の場所には入らない。 ロープや標識がある場所は、許可なく入れません。
この教科書は、特定技能1号「造船・舶用工業」の造船区分をめざす人のための基本テキストです。造船区分の試験に出る「安全衛生一般」と「溶接・塗装・鉄工」の知識をまとめました。問題集と一緒に使ってください。
| 項目 | 内容 |
|---|---|
| 実施する団体 | 一般財団法人 日本海事協会(ClassNK) |
| 試験の言葉 | 日本語(漢字にふりがなあり) |
| 学科試験 | 30問・60分・○×で答える(真偽法) |
| 学科の内容 | 安全衛生一般10問+職種の知識(文章問題10問・図表問題10問) |
| 学科の合格点 | 60%以上(30問中18問以上) |
| 実技試験 | 職種ごとの作業試験(溶接・塗装・鉄工など) |
| 試験のレベル | 実務経験2年くらいの人が、準備なしで受けて7割くらい合格する水準 |
本当の試験問題は公開されていません。試験問題は秘密とされ、問題の内容を試験関係者から聞き出すと合格が取り消されます。公開されているのは、日本海事協会のサンプル問題(各職種数問)だけです。
そのため問題集は、サンプル問題と同じ形(○×・安全衛生/文章/図表)で作ったオリジナルの予想問題です。本物の過去問ではありません。
CHAPTER 01
造船所でいちばん大切なのは「けがをしない・させない」ことです。試験の30問のうち10問がこの分野から出ます。迷ったら「安全なほうが正解」と考えてください。
| 活動 | 意味 |
|---|---|
| KY活動(危険予知) | 作業の前に「どんな危険があるか」をみんなで話し合い、対策を決める |
| 指差呼称 | 指をさして「〇〇よし!」と声に出して確認する。まちがいが減る |
| ヒヤリハット | けがにはならなかったが「ヒヤッ」「ハッ」とした出来事。必ず報告して、事故を防ぐ |
| ツールボックスミーティング(TBM) | 作業の前に、短い打ち合わせで作業内容と危険を確認する |
| 5S | 整理・整頓・清掃・清潔・しつけ。通路に物を置かない。工具は決めた場所にもどす |
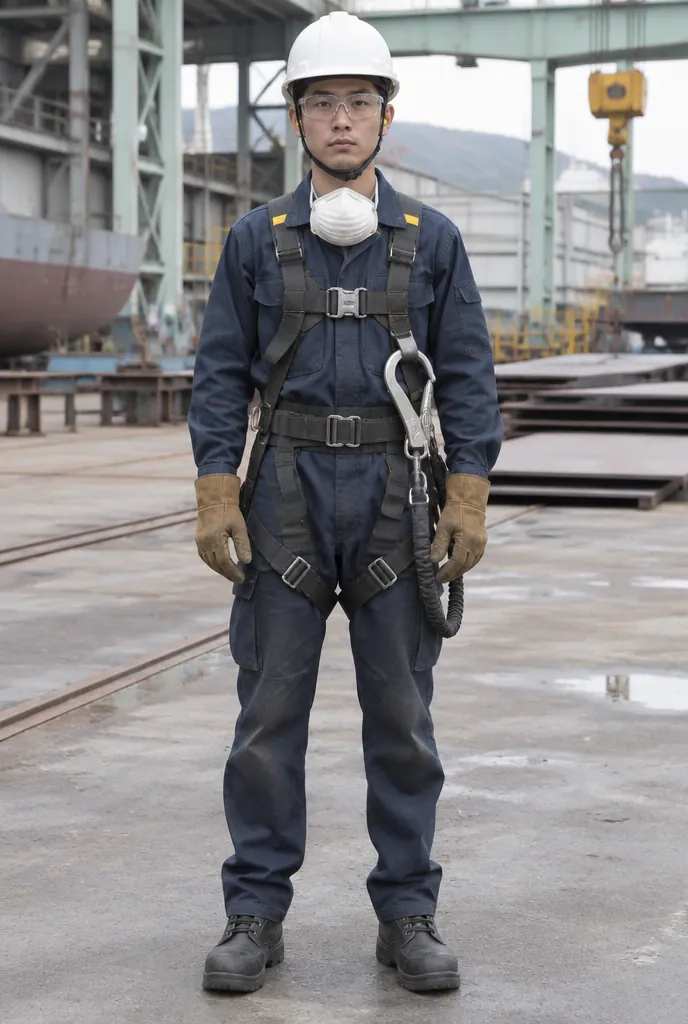
| 保護具 | 守るところ・ポイント |
|---|---|
| 保護帽(ヘルメット) | 頭。あごひもを必ずしめる |
| 安全靴 | 足。重い物が落ちても指を守る |
| 保護めがね | 目。切りくず・火花・塗料から守る |
| 墜落制止用器具(フルハーネス型安全帯) | 高い所から落ちるのを防ぐ。原則、高さ2m以上の場所で使う |
| 防じんマスク | 粉じん・溶接ヒュームを吸わないため |
| 防毒マスク | 有機溶剤(シンナーなど)のガスを吸わないため。吸収缶の種類と使用期限を確認 |
| 耳栓・イヤーマフ | 大きな音から耳を守る |
| 手袋 | 手を守る。ただしボール盤など回転する機械では、巻き込まれるので手袋をしない |
保護具は作業の前に、こわれていないか点検します。こわれた保護具は使いません。
 1354872
CHAPTER 02
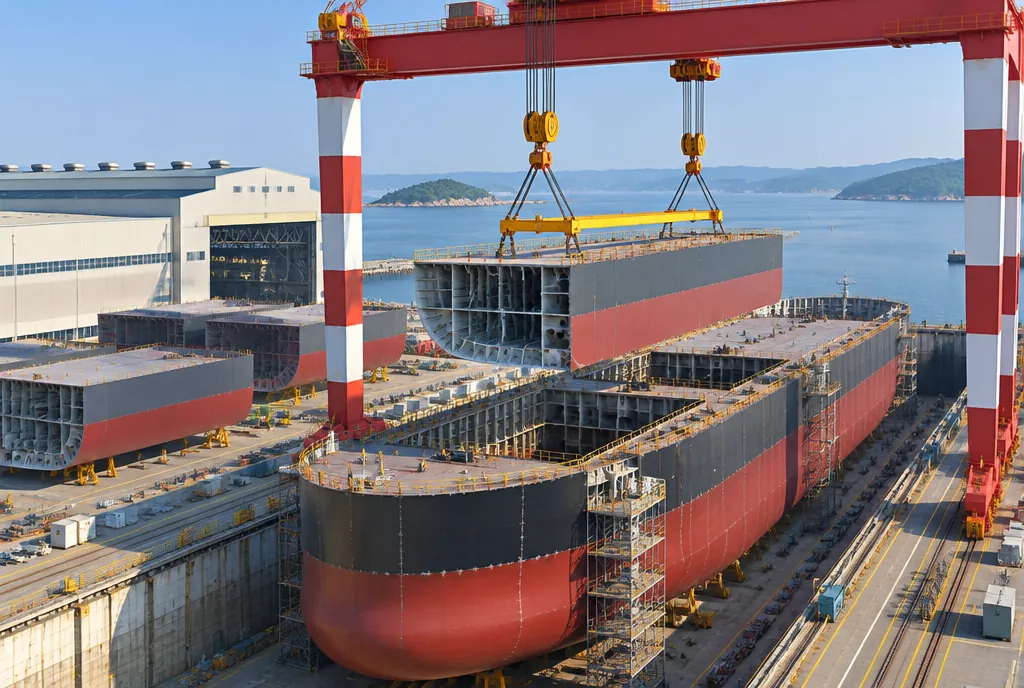
日本の大きな船は、船体を「ブロック」に分けて作り、最後につなぎ合わせるブロック建造法で作ります。現場の指示を理解するために、船の部分の名前と工程の順番を覚えましょう。
| 名前 | 意味 |
|---|---|
| 船首 | 船の前の部分 |
| 船尾 | 船の後ろの部分 |
| 甲板(デッキ) | 船の床。いちばん上は上甲板 |
| 船底 | 船の底 |
| 二重底 | 底を二重にした構造。間はタンクになる |
| 外板 | 船の外側の鋼板 |
| 隔壁 | 船の中を区切る壁 |
| ロンジ(縦通材) | 船の長さ方向の骨 |
| フレーム(肋骨) | 船の幅方向の骨 |
| 艤装 | エンジン・配管・電気・設備などを取り付けること |
| 機関室 | エンジンがある部屋 |
| 右舷/左舷 | 前を向いて右側/左側 |
特定技能の造船区分では、溶接・塗装・鉄工・とび・配管・船舶加工の仕事ができます。このうち溶接・塗装・鉄工は、現在の試験の職種です。
CHAPTER 03
溶接は、金属を熱でとかしてつなぐ作業です。造船ではアーク溶接(電気の火花火花アークの熱を使う溶接)が中心です。
| 種類 | 特徴 |
|---|---|
| 被覆アーク溶接(手溶接) | 溶接棒を手で動かす。棒のまわりの被覆剤(フラックス)がとけて、溶接部を空気から守る。風に強い |
| 半自動アーク溶接(CO2・MAG溶接) | ワイヤが自動で送られる。 トーチは手で動かす。シールドガス(炭酸ガスなど)で溶接部を守る。風に弱いので防風をする。造船で最も多い |
| ティグ溶接(TIG) | とけないタングステン電極を使う。アルゴンガスで守る。きれいな仕上がり。ステンレス・アルミに向く |
| サブマージアーク溶接 | 粒状のフラックスの下で自動で溶接する。長くまっすぐな溶接に向く。アークは見えない |
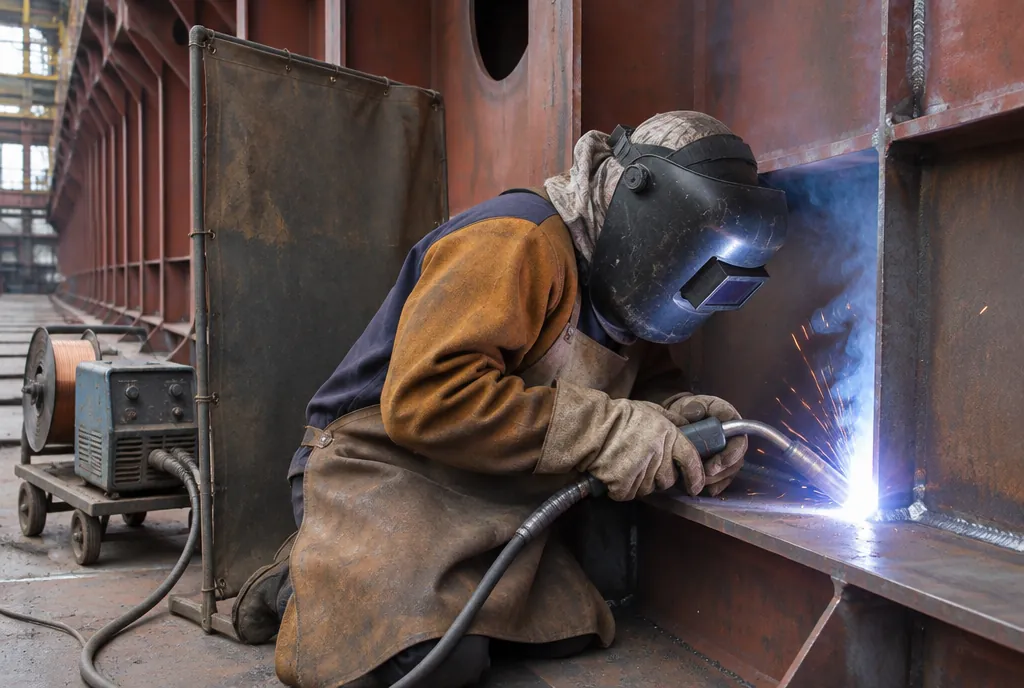
| 姿勢 | 記号 | 説明 |
|---|---|---|
| 下向 | F | 下に向かって溶接する。いちばんやさしい |
| 横向 | H | 立てた板を横方向に溶接する |
| 立向 | V | 下から上(上進)または上から下(下進)に溶接する |
| 上向 | O | 頭の上を溶接する。いちばんむずかしい |
| 欠陥 | 内容 | おもな原因 |
|---|---|---|
| 割れ | 溶接部のひび。最も危険 | 急な冷却、水分、材料の性質 |
| ブローホール(気孔) | 内部にできる小さな穴 | 溶接棒の湿気、シールドガス不足、風、さび・油 |
| ピット | 表面に開いた穴 | ブローホールと同じ |
| アンダーカット | 溶接の端が母材にくいこんでみぞになる | 電流が高すぎる、速度が速すぎる |
| オーバーラップ | 溶けた金属が母材の上にかぶさる | 電流が低すぎる、速度が遅すぎる |
| スラグ巻込み | スラグ(かす)が中に残る | 層と層の間のスラグを取らない |
| 溶込み不良 | 底まで十分にとけていない | 電流が低い、開先が狭い |
| 融合不良 | 母材と溶接金属がよく溶け合っていない | 電流・角度・速度が不適切 |
ヒューム(溶接で出る煙)やスパッタ(飛び散る粒)は、溶接欠陥ではありません。 ただし、ヒュームは体に悪いので防じんマスクと換気が必要です。
| 検査 | 方法 |
|---|---|
| 外観検査 | 目で見て、割れ・アンダーカットなどを確認 |
| 曲げ試験 | 試験片を曲げて、割れが出ないか確認 |
| 放射線透過試験(RT) | X線などで内部の欠陥をフィルムに写す |
| 超音波探傷試験(UT) | 超音波で内部の欠陥を調べる |
| 磁粉探傷試験(MT) | 磁石と鉄粉で表面近くの割れを見つける |
| 浸透探傷試験(PT) | 赤い液をしみこませて表面の割れを見つける |
1号の溶接実技は、厚さ9mm以上の板を下向・突合せ溶接・片面溶接 裏当てありで溶接します。外観試験と、曲げ試験または放射線透過試験で、割れ・ブローホール・アンダーカットなどがないかを見ます。
CHAPTER 04
船の塗装のいちばんの目的は、海水によるさび(腐食)を防ぐことです。塗装の品質は「素地調整(下地づくり)」で大きく決まります。
塗る前に、表面のさび・油・水分・ほこり・古い塗膜を取ります。素地調整が悪いと、塗膜がすぐにはがれます。
| 方法 | 説明 |
|---|---|
| ブラスト | 研削材(グリットなど)を高速で当てて、さびを落とす。最もきれいになる |
| 動力工具 | ディスクサンダー・ワイヤブラシなどで、さびを落とす |
| 手工具 | スクレーパー・ワイヤブラシで落とす。部分的な補修用 |
| 脱脂 | シンナーなどで油分を取る |
| 方法 | 特徴 |
|---|---|
| エアレススプレー | 塗料に高い圧力をかけて霧にする。厚く速く塗れる。造船で主に使う |
| エアスプレー | 圧縮空気で塗料を霧にする。きれいに仕上がるが、飛び散りが多い |
| はけ塗り | すみや溶接部、ボルトのまわりなど、細かい部分に使う |
| ローラー塗り | 広く平らな面に使う |
スプレーのコツ:ガンを塗る面に直角に向け、距離と速度を一定にして動かします。パターンを少し重ねて(重なり約1/3〜1/2)塗りむらを防ぎます。端や角、溶接部は先に「先行塗り(ストライプコート)」をします。
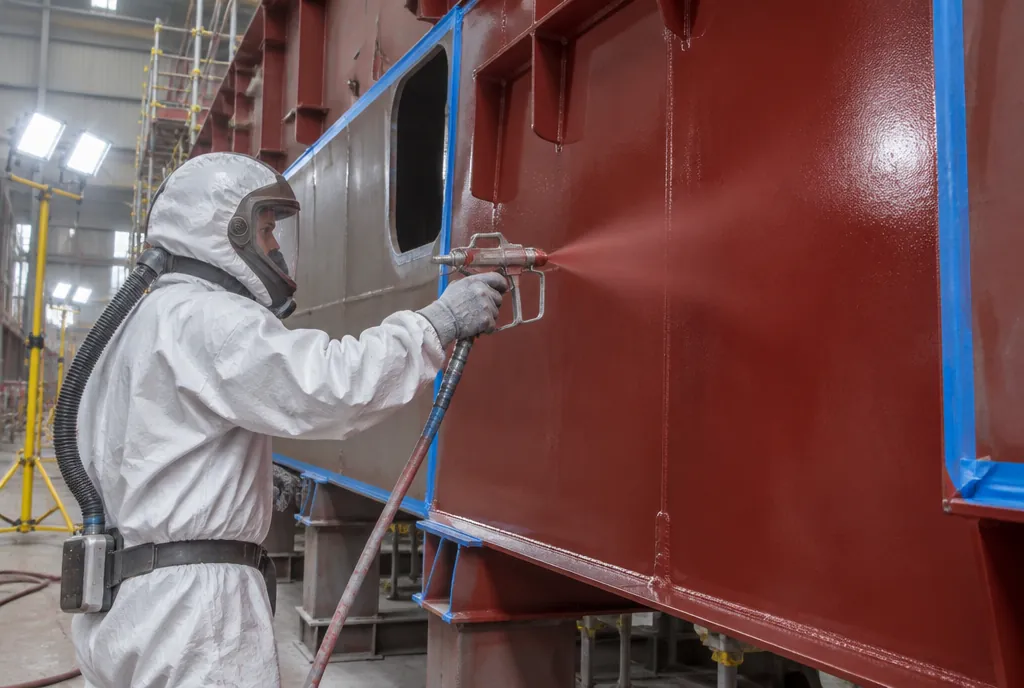
| 欠陥 | 内容 | おもな原因 |
|---|---|---|
| たれ | 塗料が流れ下がる | 厚く塗りすぎ、うすめすぎ |
| ゆず肌 | ゆずの皮のようなでこぼこ | 霧化が悪い、ガンが遠い、塗料が濃い |
| ピンホール | 小さな穴 | 溶剤のあわ、素地の穴 |
| はじき | 塗料がはじかれて付かない | 油・水分が残っている |
| 白化(かぶり) | 塗膜が白くくもる | 湿度が高い |
| 塗りむら | 厚さ・色が不ぞろい | ガンの距離・速度が一定でない |
| はがれ | 塗膜がはがれる | 素地調整不足、塗装間隔の不適切 |
1号の塗装実技は、金属板に素地調整・マスキング・塗装(エアレス/エア/ローラー/はけ)をします。むら・ゆず肌がないこと、膜厚が指示以上であること、マスキング部分に塗料がついていないことなどを見ます。
CHAPTER 05
鉄工は、鋼板や形鋼にけがき・切断・曲げ・組立てをして、船の部材やブロックを作る仕事です。図面どおりの寸法に作ることが最も大切です。
けがきとは、切断や組立ての位置を、鋼材の表面に線や印でかくことです。
| 道具 | 使い方 |
|---|---|
| けがき針 | 鋼材の表面に細い線を引く |
| センターポンチ | 穴の中心や線の位置に小さなくぼみ(印)をつける |
| スコヤ(直角定規) | 直角を確認・けがきする |
| 鋼製巻尺(コンベックス)・直尺 | 長さを測る |
| 墨つぼ・チョークライン | 長い直線を引く |
| けがきコンパス(デバイダ) | 円や同じ長さを写す |
寸法は図面で確認し、基準線から測ります。測るたびに少しずつずれるので、毎回別の場所からではなく基準から測ります。
ガス切断は、予熱炎で鋼を発火温度まで熱し、そこに高い純度の酸素を吹きつけて、鋼を燃やして切る方法です。
| ガス | 容器の色 |
|---|---|
| 酸素 | 黒 |
| アセチレン | かっ色(茶色) |
| 水素 | 赤 |
| 液化炭酸ガス | 緑 |
| その他(アルゴン・プロパンなど) | ねずみ色(灰色) |
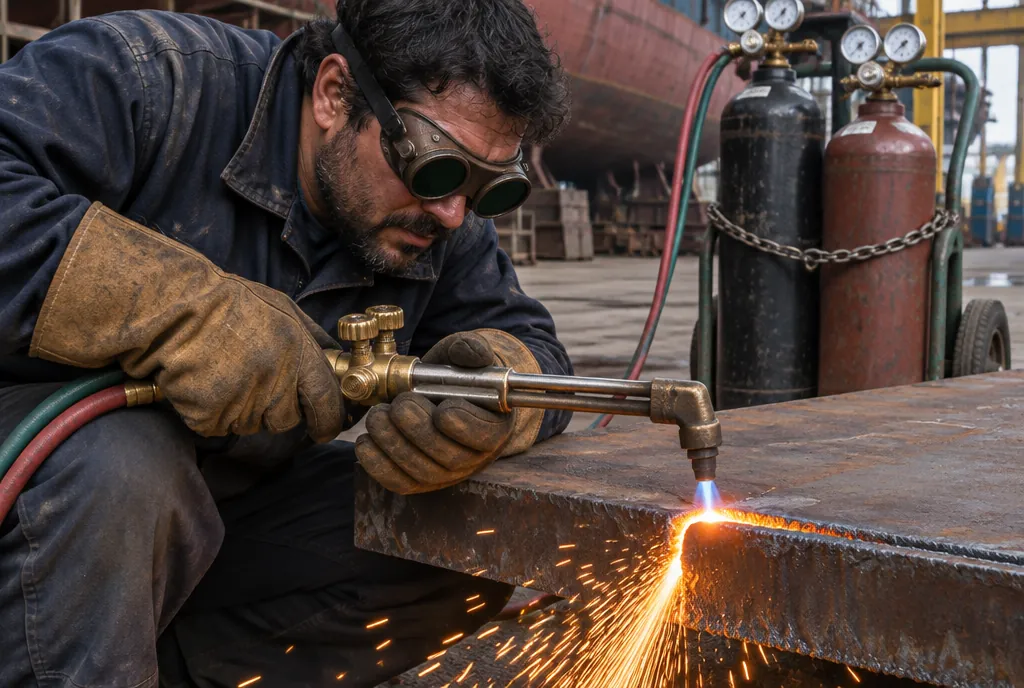
1号の鉄工実技は、けがき・ガス切断・曲げ作業・仮付け溶接を含む組立て作業です。ガス切断面に大きなうねりがないこと、寸法が誤差の範囲内であること、仮付け溶接がはがれないこと、指示以外の加工をしていないことなどを見ます。
正しければ○、まちがっていれば×を選んでください。
体調が悪いときは、上司に言わずにがまんして作業を続ける。
体調が悪いときは上司に言う 教科書 1-1 →
クレーンでつった荷の下を通ってはいけない。
つり荷の下には入らない 教科書 1-4 →
作業の前に、どんな危険があるかを話し合うことをKY活動という。
KY=危険予知 教科書 1-2 →
ヒヤリハットは、けがをしていないので報告しなくてよい。
ヒヤリハットは必ず報告する 教科書 1-2 →
指差呼称は、指をさして声に出して確認する方法である。
指差呼称でまちがいが減る 教科書 1-2 →
通路に材料を置いておくと、次の作業が早くできるのでよい。
通路に物を置かない(5S) 教科書 1-2 →
高さ2m以上の場所で作業するときは、墜落制止用器具を使う。
2m以上では墜落制止用器具 教科書 1-3 →
ヘルメットのあごひもは、暑いときはしめなくてよい。
あごひもは必ずしめる 教科書 1-3 →
ボール盤で穴をあけるときは、手を守るために手袋をする。
回転する機械では手袋をしない 教科書 1-3 →
保護具は、作業の前にこわれていないか点検する。
作業前に点検 教科書 1-3 →
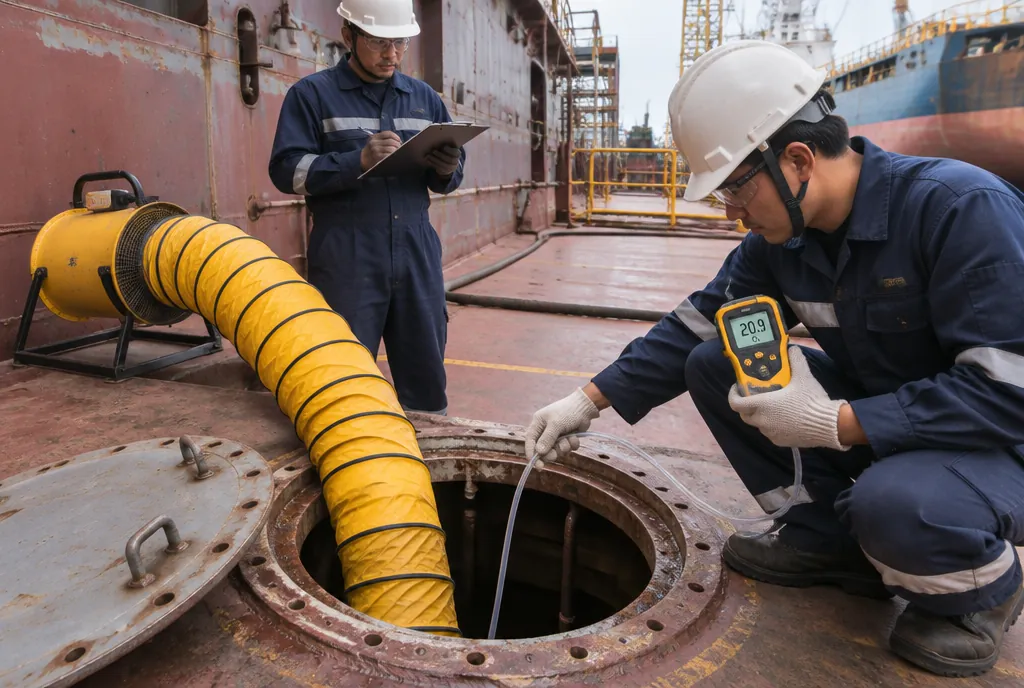
空気中の酸素が18%未満の状態を、酸素欠乏という。
18%未満=酸素欠乏 教科書 1-5 →
タンクの中で人が倒れていたら、すぐに中に入って助ける。
助けに入ると自分も倒れる。知らせて、保護具をつけた人が救助 教科書 1-5 →
酸欠のおそれがある場所に入る前に、酸素濃度を測る。
入る前に酸素濃度を測り、換気する 教科書 1-5 →
クレーンの合図は、近くにいる人なら何人で出してもよい。
合図をする人は1人 教科書 1-4 →
素線が切れたワイヤーロープは使わない。
素線切れ・つぶれ・キンクは使わない 教科書 1-4 →
立入禁止の標識がある場所でも、近道なら通ってよい。
立入禁止の場所には入らない 教科書 1-1 →
溶接の火花が飛ぶ場所の近くに、燃えやすい物を置かない。
燃えやすい物を片付ける 教科書 1-6 →
塗料やシンナーの近くで、たばこを吸ってもよい。
火気厳禁 教科書 1-6 →
ぬれた手で、電気機器のスイッチに触らない。
感電を防ぐ 教科書 1-7 →
機械を修理するときは、電源を入れたまま行う。
電源を切り、「操作禁止」の札をつける 教科書 1-7 →
安全装置は、作業が遅くなるので外してよい。
安全装置を外してはいけない 教科書 1-1 →
グラインダーの砥石を交換したら、3分以上試運転をする。
交換時は3分以上、作業前は1分以上 教科書 1-8 →
グラインダーは、砥石の正面に立って使う。
砥石の正面に立たない 教科書 1-8 →
熱中症を防ぐため、のどがかわく前に水分と塩分をとる。
熱中症対策 教科書 1-9 →
小さなけがは、報告しなくてよい。
小さなけがでも報告する 教科書 1-9 →
やり方がわからない作業は、自分で考えて進める。
わからないときは聞く 教科書 1-1 →
足場の上から、下の人に工具を投げて渡す。
物を投げて渡さない 教科書 1-5 →
5Sとは、整理・整頓・清掃・清潔・しつけのことである。
5Sの内容 教科書 1-2 →
大きな音がする場所では、耳栓やイヤーマフを使う。
耳を守る 教科書 1-3 →
防じんマスクは、有機溶剤のガスを防ぐためのマスクである。
有機溶剤のガスには防毒マスク 教科書 1-3 →
半自動アーク溶接は、ワイヤが自動で送られる。
ワイヤが自動送給、トーチは手 教科書 3-1 →
ヒュームは、溶接欠陥である。
ヒュームは欠陥ではない。ただし体に悪い 教科書 3-4 →
ティグ溶接は、とけないタングステン電極を使う。
TIG=タングステン電極 教科書 3-1 →
被覆アーク溶接棒は、湿気をすわせてから使う。
溶接棒は乾燥させて使う 教科書 3-5 →
ブローホールは、溶接金属の中にできる小さな穴である。
ブローホール=内部の小さな穴 教科書 3-4 →
アンダーカットは、電流が低すぎるときにできやすい。
電流が高すぎる・速度が速すぎるとき 教科書 3-4 →
オーバーラップは、溶けた金属が母材の上にかぶさる欠陥である。
オーバーラップの説明 教科書 3-4 →
割れは、溶接欠陥の中で最も危険なものの一つである。
割れは最も危険 教科書 3-4 →
多層溶接では、スラグを取らずに次の層を溶接してよい。
1層ごとにスラグを取る 教科書 3-5 →
母材のさびや油は、溶接の前に取る。
ブローホールの原因になる 教科書 3-5 →
CO2を使う半自動溶接は風に弱いので、防風をする。
シールドガスが風で飛ばされる 教科書 3-1 →
上向溶接は、溶接姿勢の中でいちばんやさしい。
上向がいちばんむずかしい 教科書 3-2 →
溶接姿勢の記号「F」は、下向を表す。
F=下向 教科書 3-2 →
立向溶接の記号は「H」である。
立向はV。Hは横向 教科書 3-2 →
すみ肉溶接は、T継手などの角を三角形の断面で溶接する。
すみ肉溶接の説明 教科書 3-3 →
開先は、溶接のために板の端に作るみぞである。
開先=V形・レ形・X形などのみぞ 教科書 3-3 →
裏当ては、片面からの溶接で裏側までとかすために使う。
裏当ての目的 教科書 3-3 →
アークの光は、肉眼で直接見てもよい。
必ず保護面を使う。電気性眼炎になる 教科書 3-6 →
電流が大きいときは、遮光ガラスの番号を小さく(うすく)する。
電流が大きいほど濃い番号 教科書 3-6 →
交流アーク溶接機には、自動電撃防止装置をつける。
感電防止 教科書 3-6 →
ぬれた皮手袋で溶接棒をつかんでもよい。
感電の危険 教科書 3-6 →
溶接機にはアース(接地)をとる。
アースをとる 教科書 3-6 →
放射線透過試験(RT)は、溶接部の内部の欠陥を調べる検査である。
RT=内部をX線などで写す 教科書 3-7 →
浸透探傷試験(PT)は、内部の深い所の欠陥を見つける検査である。
PTは表面の割れを見つける検査 教科書 3-7 →
顔全体をおおい、黒いガラスの窓がついた道具は、溶接用保護面である。
溶接用保護面の形 教科書 3-6 →
図面に「t=12」とあれば、板の厚さは12cmである。
単位はmm。厚さ12mm 教科書 2-4 →
厚い板は、割れを防ぐために予熱をすることがある。
予熱で割れを防ぐ 教科書 3-5 →
サブマージアーク溶接では、アークがよく見える。
フラックスの下なのでアークは見えない 教科書 3-1 →
仮付け溶接は、本溶接の前に部材を固定するために行う。
仮付け溶接の目的 教科書 3-5 →
スパッタ(飛び散る粒)は、溶接部の内部欠陥である。
スパッタは欠陥ではない 教科書 3-4 →
船の塗装のいちばんの目的は、さびを防ぐことである。
目的は防食 教科書 4-1 →
素地調整が悪くても、厚く塗れば問題ない。
素地調整が悪いと、すぐはがれる 教科書 4-2 →
ブラストは、研削材を当ててさびを落とす方法である。
ブラストの説明 教科書 4-2 →
塗る前に、表面の油や水分を取る。
脱脂・水分除去 教科書 4-2 →
二液形塗料は、主剤と硬化剤を決められた割合でまぜる。
二液形の使い方 教科書 4-3 →
可使時間を過ぎた塗料でも、うすめれば使ってよい。
可使時間を過ぎたら使わない 教科書 4-3 →
エアレススプレーは、塗料に高い圧力をかけて霧にする。
エアレスの原理 教科書 4-4 →
スプレーガンは、塗る面に対して斜めに向けるのがよい。
塗る面に直角に向ける 教科書 4-4 →
スプレーするときは、ガンの距離と速度を一定にする。
距離と速度を一定に 教科書 4-4 →
ゆず肌は、塗膜がゆずの皮のようにでこぼこになる欠陥である。
ゆず肌の説明 教科書 4-7 →
たれの原因の一つは、厚く塗りすぎることである。
厚塗り・うすめすぎでたれる 教科書 4-7 →
はじきは、表面に油や水分が残っていると起きやすい。
はじきの原因 教科書 4-7 →
湿度が高い日は、塗装に最もよい。
湿度が高い日は塗らない 教科書 4-6 →
鋼板の温度が露点より低いときは、塗装してはいけない。
結露して塗膜がつかない 教科書 4-6 →
雨の日でも、屋外で塗装してよい。
雨・霧・結露のときは塗らない 教科書 4-6 →
乾いた塗膜の厚さは、電磁膜厚計で測る。
乾燥膜厚=電磁膜厚計 教科書 4-5 →
膜厚は、指示された厚さより薄くてもよい。
指示された厚さ以上が必要 教科書 4-5 →
マスキングは、塗ってはいけない場所をテープなどでおおうことである。
マスキングの説明 教科書 4-5 →
防汚塗料は、船底に貝や海藻がつくのを防ぐ。
防汚塗料の目的 教科書 4-1 →
塗料をうすめすぎると、たれや膜厚不足の原因になる。
うすめすぎの害 教科書 4-3 →
エアレスガンの先を、自分の手に向けてもよい。
皮膚に塗料が入る大事故になる 教科書 4-8 →
有機溶剤を使う場所では、換気をする。
中毒・火災を防ぐ 教科書 4-8 →
タンクの中で塗装するときは、保護具をつけなくてよい。
送気マスクなどを使う 教科書 4-8 →
塗装の場所では、火気厳禁である。
有機溶剤は燃えやすい 教科書 4-8 →
防じんマスクで、有機溶剤のガスを防ぐことができる。
有機ガス用の防毒マスクを使う 教科書 4-8 →
角や溶接部は、先に先行塗り(ストライプコート)をする。
角・溶接部は膜厚が不足しやすい 教科書 4-4 →
塗料のついたウエスは、どこに捨ててもよい。
自然発火のおそれ。決められた場所へ 教科書 4-8 →
塗膜が白くくもる「白化(かぶり)」は、湿度が高いと起きやすい。
白化は高湿度で起きる 教科書 4-7 →
ローラーは、すみや細かい部分を塗るのに最も向いている。
すみや細かい部分ははけ。ローラーは広い平らな面 教科書 4-4 →
次の層を塗るまでの時間(塗装間隔)を守る。
塗装間隔を守る 教科書 4-3 →
けがきとは、鋼材に切断や組立ての線をかくことである。
けがきの意味 教科書 5-1 →
センターポンチは、⻑い直線を引く道具である。
ポンチは印をつける道具。⻑い直線は墨つぼ・チョークライン 教科書 5-1 →
スコヤは、直角を確認する道具である。
スコヤ=直角定規 教科書 5-1 →
寸法は、毎回ちがう場所から測るのがよい。
基準線から測る 教科書 5-1 →
ガス切断は、熱した鋼を酸素で燃やして切る方法である。
ガス切断の原理 教科書 5-2 →
ステンレス鋼は、ふつうのガス切断でよく切れる。
ステンレスはプラズマ切断など 教科書 5-2 →
日本では、酸素ボンベの色は黒である。
酸素=黒 教科書 5-2 →
日本では、アセチレンボンベの色は緑である。
アセチレン=かっ色。緑は液化炭酸ガス 教科書 5-2 →
ボンベは、横に寝かせて置くのがよい。
立てて固定する 教科書 5-2 →
ボンベは、40°C以下で保管する。
40°C以下で保管 教科書 5-2 →
ガスもれは、ライターの火を近づけて調べる。
石けん水で調べる 教科書 5-2 →
逆火を防ぐため、逆火防止器をつける。
逆火防止器 教科書 5-2 →
酸素の器具に油がついても、危険はない。
酸素+油は激しく燃える 教科書 5-2 →
切断の速度が速すぎると、切れ残りが出る。
速すぎると切れ残り、遅すぎるとだれる 教科書 5-2 →
線状加熱は、ガスで熱して鋼板を曲げたり、ひずみを直したりする方法である。
線状加熱(ぎょう鉄) 教科書 5-3 →
曲げたあとは、型板を当てて形を確認する。
型板で確認 教科書 5-3 →
仮付け溶接は、どこに何か所してもよい。
指示された位置と個数で行う 教科書 5-4 →
溶接の熱で、鋼材にひずみが出ることがある。
溶接ひずみ 教科書 5-4 →
組立て後の寸法は、公差の範囲内でなければならない。
公差の外は不良 教科書 5-4 →
図面と現場が合わないときは、自分で判断して直す。
自分で判断せず上司に聞く 教科書 2-4 →
切断した直後の鋼材は、素手で触ってよい。
高温でやけどする 教科書 5-5 →
重い鋼材は、クレーンや運搬具を使って運ぶ。
無理に手で持たない 教科書 5-5 →
図面の⻑さの単位は、ふつうmmである。
単位はmm 教科書 2-4 →
1mは100mmである。
1m=1,000mm 教科書 2-4 →
立てた板が垂直かどうかは、さげ振りやスコヤで確認する。
垂直・直角の確認 教科書 5-4 →
指示されていない穴あけや切断をしてもよい。
指示以外の加工は不合格 教科書 5-6 →
鋼製巻尺(コンベックス)は、⻑さを測る道具である。
⻑さを測る道具 教科書 5-1 →
ガス切断面に大きなうねりがあっても、品質に問題はない。
大きなうねりは不良 教科書 5-2 →
ハンマー作業の前に、まわりに人がいないか確認する。
まわりの安全確認 教科書 5-5 →
日本では、液化炭酸ガスの容器の色は緑である。
液化炭酸ガス=緑 教科書 5-2 →
本番と同じ30問・60分の模擬試験、弱点診断、復習ツールがこのページで使えます。記録はこの端末に保存されます。
MOCK EXAM · 30 / 60:00
本番形式:30問・60分(安全衛生10問+職種20問)。合格は18問以上(60%)。
職種をえらぶ
DIAGNOSIS
分野ごとの正答率から、苦手な所を見つけます。
REVIEW
間違えた問題は、3回つづけて正解するまで出てきます。
OPEN POSITION
特定技能「造船・舶用工業」の資格をお持ちの方(取得予定の方)が応募できる求人があります。海外にお住まいの方も応募できます。
【特定技能・造船・舶用工業】船舶部品の塗装スタッフ岡山県玉野市 / 月給 19.7万円 / 寮あり / 完全週休2日求人を見る →各章の技術的な説明(溶接・塗装・鉄工・安全)は、一般的な作業知識をもとに本教材用に書いたものです。会社や現場のルールが違う場合は、現場のルールに従ってください。