🌐 Bahasa Indonesia

SSW-1 SHIPBUILDING & MARINE INDUSTRY

Buku Teks Tokutei Ginou "Perkapalan & Industri Maritim" dan 120 Soal Latihan

Keselamatan, dasar kapal, pengelasan, pengecatan dan pekerjaan besi

Buku teks dan buku soal Benar/Salah gratis untuk Anda yang ingin ikut ujian Tokutei Ginou (Keterampilan Spesifik) No. 1 "Perkapalan & Industri Maritim", kategori pembuatan kapal. Baca di HP atau unduh PDF.

Materi ini diterjemahkan dari versi asli bahasa Jepang. Jika ada perbedaan, versi bahasa Jepang yang benar. Ujian sebenarnya dalam bahasa Jepang (dengan furigana).

DOWNLOADUnduh PDF

Buku teks (PDF)PDF · A4Buku soal (PDF)PDF · A4日本語(ふりがな付き)原本PDF · A4

00Cara memakai materi ini dan sistem ujian

Buku ini adalah teks dasar untuk Anda yang ingin ikut kategori pembuatan kapal Tokutei Ginou No. 1 "Perkapalan & Industri Maritim". Isinya "Keselamatan dan kesehatan kerja umum" serta "Pengelasan, pengecatan dan pekerjaan besi" yang keluar di ujian. Pakai bersama buku soal.

Urutan belajar

  1. 01Semua orang membaca Bab 1 (Keselamatan). Bagian ini keluar di semua jenis pekerjaan.
  2. 02Pelajari istilah dan proses di Bab 2 (Dasar kapal).
  3. 03Baca bab pekerjaan Anda (pengelasan, pengecatan atau pekerjaan besi).
  4. 04Kerjakan buku soal. Untuk soal yang salah, baca lagi buku teks ini.

Bentuk ujian (per November 2026)

HalIsi
PenyelenggaraClassNK (Nippon Kaiji Kyokai)
Bahasa ujianBahasa Jepang (kanji dengan furigana)
Ujian tulis30 soal, 60 menit, jawab ○ atau × (Benar/Salah)
Isi ujian tulis10 soal K3 + pengetahuan pekerjaan (10 soal teks, 10 soal gambar)
Nilai lulus tulis60% ke atas (18 soal dari 30)
Ujian praktikUjian kerja sesuai pekerjaan (pengelasan, pengecatan, pekerjaan besi, dll.)
TingkatSekitar 70% orang dengan pengalaman ±2 tahun lulus tanpa persiapan

Ujian direncanakan berubah mulai April 2027

Tentang "soal ujian lama"

Soal ujian asli tidak dipublikasikan. Soal dirahasiakan, dan jika Anda menanyakan isinya kepada orang yang terlibat, kelulusan Anda dibatalkan. Yang dipublikasikan hanya contoh soal ClassNK (beberapa soal per pekerjaan).

!

Karena itu buku soal ini berisi soal latihan buatan sendiri dengan bentuk yang sama seperti contoh soal (○×, K3 / teks / gambar). Ini bukan soal ujian lama yang asli.

CHAPTER 01 / 安全衛生一般(全職種共通)

Keselamatan dan kesehatan kerja umum (semua pekerjaan)

Hal paling penting di galangan kapal adalah "jangan terluka dan jangan melukai orang lain". 10 dari 30 soal ujian berasal dari bagian ini. Jika ragu, ingat "jawaban yang lebih aman adalah yang benar".

1-1Sikap dasar

1-2Kegiatan keselamatan

KegiatanArti
Kegiatan KY / prediksi bahaya (KY活動・危険予知)Sebelum kerja, semua orang membahas "bahaya apa saja" dan menentukan cara mencegahnya
Tunjuk dan sebut (指差呼称)Menunjuk dengan jari dan berkata keras "○○ OK!" untuk memeriksa. Mengurangi kesalahan
Hampir celaka (ヒヤリハット)Kejadian tanpa cedera tetapi membuat kaget. Wajib dilaporkan untuk mencegah kecelakaan
Rapat singkat (TBM / ツールボックスミーティング)Rapat pendek sebelum kerja untuk memeriksa pekerjaan dan bahayanya
5SRingkas, rapi, resik, rawat, rajin (整理・整頓・清掃・清潔・しつけ). Jangan menaruh barang di jalan lewat. Kembalikan alat ke tempatnya

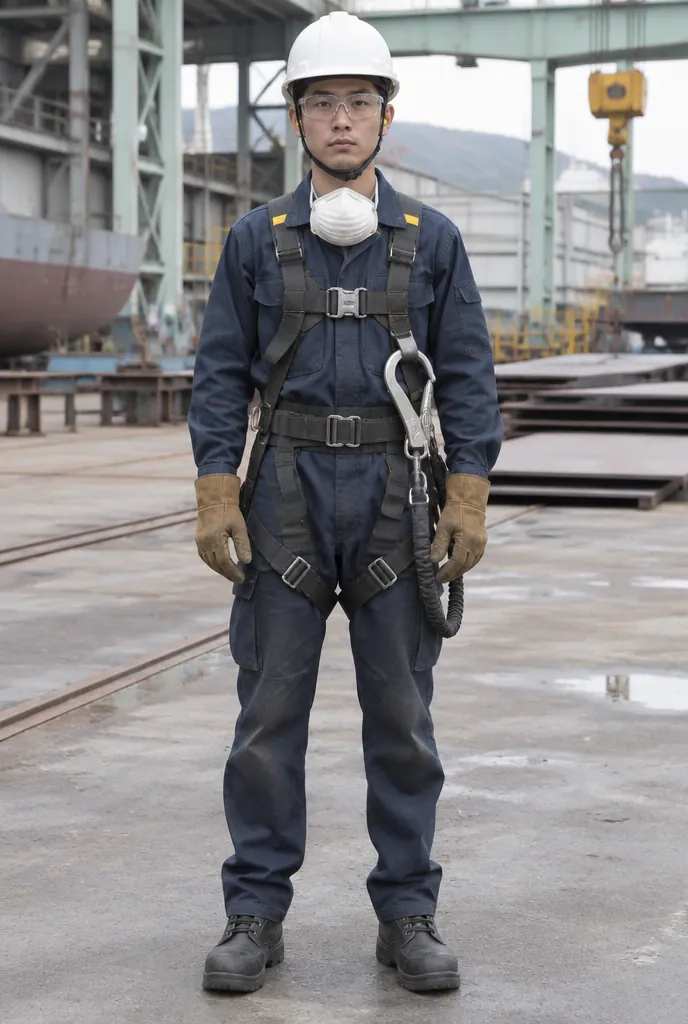
1-3Alat pelindung diri

AlatYang dilindungi / poin
Helm pengaman (保護帽・ヘルメット)Kepala. Selalu kencangkan tali dagu
Sepatu pengaman (安全靴)Kaki. Melindungi jari kaki dari benda berat
Kacamata pengaman (保護めがね)Mata. Melindungi dari serpihan, percikan api dan cat
Harness tubuh penuh (墜落制止用器具)Mencegah jatuh dari tempat tinggi. Pada dasarnya dipakai di ketinggian 2 m ke atas
Masker debu (防じんマスク)Agar tidak menghirup debu dan asap las
Masker gas (防毒マスク)Agar tidak menghirup gas pelarut organik (thinner, dll.). Periksa jenis tabung penyerap dan masa pakainya
Penyumbat / penutup telinga (耳栓・イヤーマフ)Melindungi telinga dari suara keras
Sarung tangan (手袋)Melindungi tangan. Tetapi jangan pakai sarung tangan pada mesin berputar seperti mesin bor (ボール盤) karena bisa tergulung

Periksa alat pelindung sebelum kerja apakah rusak. Jangan pakai yang rusak.

Alat pelindung diri1354872
  1. 1Helm pengaman (保護帽・ヘルメット)
  2. 2Sepatu pengaman (安全靴)
  3. 3Kacamata pengaman (保護めがね)
  4. 4Harness tubuh penuh (墜落制止用器具)
  5. 5Masker debu (防じんマスク)
  6. 7Penyumbat / penutup telinga (耳栓・イヤーマフ)
  7. 8Sarung tangan (手袋)
Alat pelindung diriAI-generated image

1-4Crane dan slinging

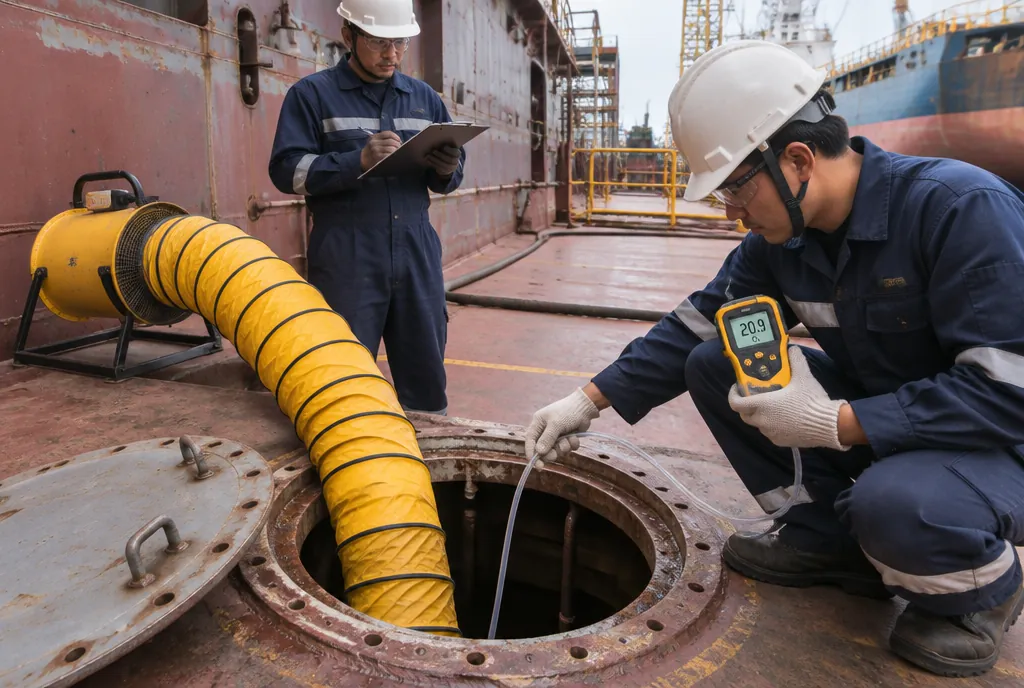
1-5Tempat tinggi dan tempat sempit

Tempat tinggi dan tempat sempit
Tempat tinggi dan tempat sempitAI-generated image
0%5%10%15%18%21%25%18%O₂ 21%O₂
Tempat tinggi dan tempat sempit

1-6Kebakaran dan ledakan

1-7Listrik

1-8Alat tangan dan gerinda

1-9Kesehatan

CHAPTER 02 / 船と造船所の基礎

Dasar kapal dan galangan kapal

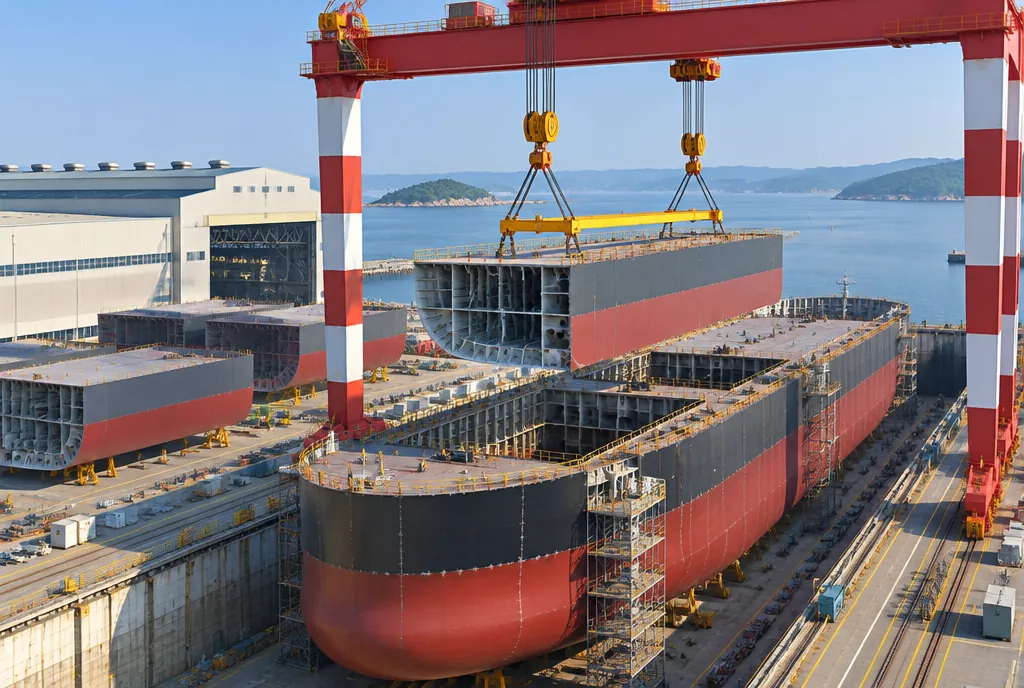
Kapal besar di Jepang dibuat dengan metode konstruksi blok (ブロック建造法): badan kapal dibagi menjadi "blok" lalu disambung di akhir. Untuk memahami instruksi di lapangan, hafalkan nama bagian kapal dan urutan prosesnya.

2-1Nama bagian kapal

NamaArti
Haluan (船首)Bagian depan kapal
Buritan (船尾)Bagian belakang kapal
Geladak (甲板・デッキ)Lantai kapal. Yang paling atas disebut geladak atas (上甲板)
Dasar kapal (船底)Bagian bawah kapal
Dasar ganda (二重底)Dasar dibuat dua lapis. Ruang di antaranya menjadi tangki
Pelat kulit (外板)Pelat baja di luar kapal
Sekat (隔壁)Dinding pembagi di dalam kapal
Pembujur (ロンジ・縦通材)Rangka arah panjang kapal
Gading (フレーム・肋骨)Rangka arah lebar kapal
Outfitting (艤装)Memasang mesin, pipa, listrik, peralatan, dll.
Kamar mesin (機関室)Ruang tempat mesin
Kanan / kiri kapal (右舷/左舷)Sisi kanan / kiri saat menghadap ke depan
1234571168912PS
  1. 1Haluan (船首)
  2. 2Buritan (船尾)
  3. 3Geladak (甲板・デッキ)
  4. 4Dasar kapal (船底)
  5. 5Dasar ganda (二重底)
  6. 6Pelat kulit (外板)
  7. 7Sekat (隔壁)
  8. 8Pembujur (ロンジ・縦通材)
  9. 9Gading (フレーム・肋骨)
  10. 11Kamar mesin (機関室)
  11. 12Kanan / kiri kapal (右舷/左舷)
Nama bagian kapal

2-2Proses pembuatan kapal

  1. 01Desain (設計) — membuat gambar.
  2. 02Pengolahan baja (鋼材の加工) — menandai, memotong dan menekuk pelat baja.
  3. 03Perakitan kecil (小組立) — mengelas komponen menjadi bagian kecil.
  4. 04Perakitan menengah/besar (中組立・大組立) — menyambung bagian menjadi blok. Pengecatan dan outfitting juga dikerjakan pada tahap blok (pre-outfitting / 先行艤装).
  5. 05Erection (搭載) — mengangkat blok dengan crane ke dok atau landasan dan mengelasnya.
  6. 06Peluncuran (進水) — mengapungkan kapal ke air.
  7. 07Outfitting (艤装) — memasang peralatan yang tersisa.
  8. 08Uji layar (試運転) — memeriksa kinerja di laut.
  9. 09Serah terima (引渡し) — menyerahkan kepada pemilik kapal yang memesan.
Proses pembuatan kapal
Proses pembuatan kapalAI-generated image

2-3Pekerjaan kategori pembuatan kapal

Di kategori pembuatan kapal (造船区分) Tokutei Ginou, Anda bisa melakukan pengelasan, pengecatan, pekerjaan besi, perancah, perpipaan dan pengolahan kapal. Pengelasan, pengecatan dan pekerjaan besi adalah jenis pekerjaan dalam ujian saat ini.

2-4Gambar dan satuan

CHAPTER 03 / 溶接

Pengelasan

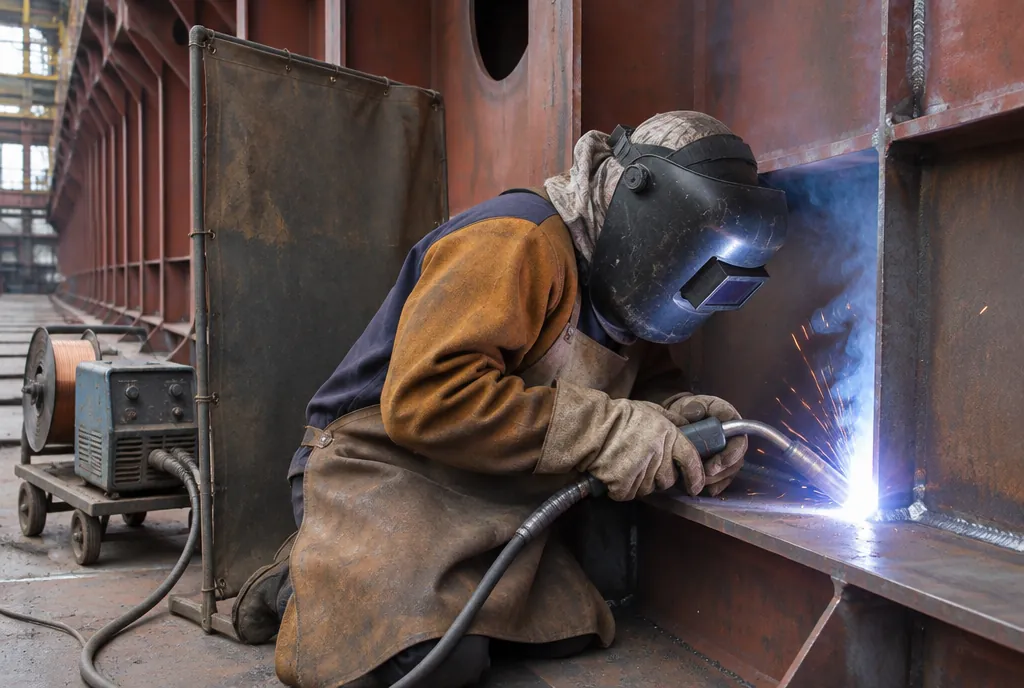
Pengelasan adalah pekerjaan menyambung logam dengan mencairkannya memakai panas. Di pembuatan kapal, yang utama adalah las busur (アーク溶接) yang memakai panas busur listrik.

3-1Jenis pengelasan

JenisCiri
Las busur elektroda terbungkus / las manual (被覆アーク溶接・手溶接)Elektroda digerakkan dengan tangan. Lapisan pembungkus (fluks) mencair dan melindungi las dari udara. Tahan angin
Las semi-otomatis (CO2 / MAG / 半自動アーク溶接)Kawat diumpankan otomatis. Torch digerakkan dengan tangan. Gas pelindung (CO2, dll.) melindungi las. Tidak tahan angin, jadi pakai penahan angin. Paling banyak di pembuatan kapal
Las TIG (ティグ溶接)Memakai elektroda tungsten yang tidak mencair. Dilindungi gas argon. Hasil rapi. Cocok untuk stainless dan aluminium
Las busur rendam (サブマージアーク溶接)Las otomatis di bawah fluks butiran. Cocok untuk las panjang lurus. Busur tidak terlihat
Jenis pengelasan
Jenis pengelasanAI-generated image

3-2Posisi pengelasan

PosisiSimbolPenjelasan
Datar / bawah tangan (下向)FMengelas ke arah bawah. Paling mudah
Horizontal (横向)HMengelas ke samping pada pelat berdiri
Vertikal (立向)VMengelas dari bawah ke atas atau atas ke bawah
Atas kepala (上向)OMengelas di atas kepala. Paling sulit
FHVO
Posisi pengelasan

3-3Sambungan dan bentuk las

1234V½VX56
  1. 1Sambungan tumpul (突合せ継手)
  2. 2Sambungan T (T継手)
  3. 3Sambungan sudut / tumpang (かど継手・重ね継手)
  4. 4Las tumpul (突合せ溶接)
  5. 5Las sudut / fillet (すみ肉溶接)
  6. 6Backing (裏当て)
Sambungan dan bentuk las

3-4Cacat las

CacatIsiPenyebab utama
Retak (割れ)Retakan pada las. Paling berbahayaPendinginan cepat, kelembapan, sifat bahan
Porositas / blowhole (ブローホール・気孔)Lubang kecil di dalam lasElektroda lembap, gas pelindung kurang, angin, karat atau minyak
Pit (ピット)Lubang terbuka di permukaanSama dengan blowhole
Undercut (アンダーカット)Tepi las memakan logam induk dan membentuk alurArus terlalu tinggi, kecepatan terlalu cepat
Overlap (オーバーラップ)Logam cair meluber di atas logam indukArus terlalu rendah, kecepatan terlalu lambat
Terak terperangkap (スラグ巻込み)Terak tertinggal di dalamTerak antarlapisan tidak dibersihkan
Penetrasi kurang (溶込み不良)Tidak mencair sampai ke dasarArus rendah, alur sempit
Fusi kurang (融合不良)Logam induk dan logam las tidak menyatuArus, sudut atau kecepatan tidak tepat
!

Asap las (ヒューム) dan percikan (スパッタ) bukan cacat las. Tetapi asap las berbahaya bagi tubuh, jadi perlu masker debu dan ventilasi.

123456
  1. 1Retak (割れ)
  2. 2Porositas / blowhole (ブローホール・気孔)
  3. 3Undercut (アンダーカット)
  4. 4Overlap (オーバーラップ)
  5. 5Terak terperangkap (スラグ巻込み)
  6. 6Penetrasi kurang (溶込み不良)
Cacat las

3-5Persiapan dan perhatian

3-6Keselamatan pengelasan

3-7Pemeriksaan las

PemeriksaanCara
Pemeriksaan visual (外観検査)Melihat dengan mata retak, undercut, dll.
Uji tekuk (曲げ試験)Menekuk benda uji untuk melihat retak
Uji radiografi (RT / 放射線透過試験)Memotret cacat di dalam dengan sinar X, dll. ke film
Uji ultrasonik (UT / 超音波探傷試験)Memeriksa cacat di dalam dengan gelombang ultrasonik
Uji partikel magnet (MT / 磁粉探傷試験)Menemukan retak dekat permukaan dengan magnet dan serbuk besi
Uji penetran (PT / 浸透探傷試験)Menemukan retak permukaan dengan cairan merah yang meresap

3-8Ujian praktik (referensi)

Ujian praktik las No. 1: mengelas pelat tebal 9 mm ke atas pada posisi datar, las tumpul, las satu sisi dengan backing. Diperiksa dengan uji visual dan uji tekuk atau radiografi apakah ada retak, blowhole, undercut, dll.

CHAPTER 04 / 塗装

Pengecatan

Tujuan utama pengecatan kapal adalah mencegah karat (korosi) akibat air laut. Kualitas cat sangat ditentukan oleh "persiapan permukaan (素地調整)".

4-1Tujuan pengecatan

4-2Persiapan permukaan

Sebelum mengecat, bersihkan karat, minyak, air, debu dan cat lama dari permukaan. Jika persiapan buruk, cat cepat mengelupas.

MetodePenjelasan
Blasting (ブラスト)Menembakkan abrasif (grit, dll.) dengan kecepatan tinggi untuk menghilangkan karat. Paling bersih
Alat bertenaga (動力工具)Menghilangkan karat dengan disc sander, sikat kawat, dll.
Alat tangan (手工具)Dengan scraper dan sikat kawat. Untuk perbaikan sebagian
Penghilangan minyak (脱脂)Membersihkan minyak dengan thinner, dll.

4-3Dasar cat

4-4Metode pengecatan

MetodeCiri
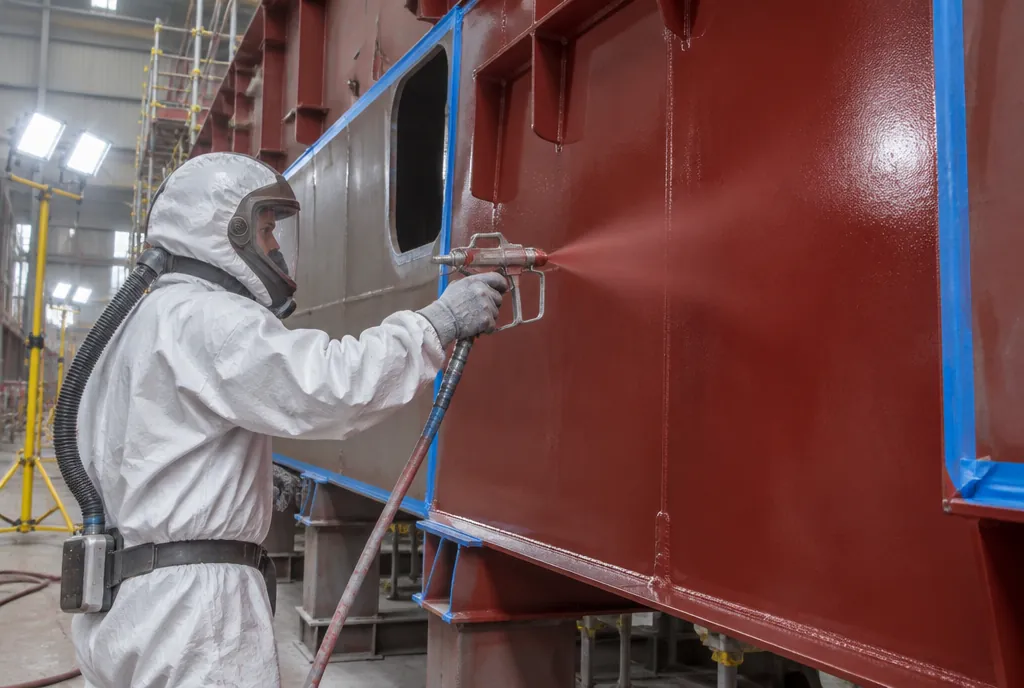
Semprot airless (エアレススプレー)Memberi tekanan tinggi pada cat agar menjadi kabut. Cepat dan tebal. Utama di pembuatan kapal
Semprot udara (エアスプレー)Mengabutkan cat dengan udara tekan. Hasil indah tetapi banyak yang terbang
Kuas (はけ塗り)Untuk sudut, las, sekitar baut dan bagian kecil
Rol (ローラー塗り)Untuk permukaan luas dan datar
!

Tips menyemprot: arahkan pistol tegak lurus ke permukaan dan gerakkan dengan jarak dan kecepatan tetap. Tumpuk sedikit setiap lintasan (sekitar 1/3–1/2) agar tidak belang. Cat dulu tepi, sudut dan las dengan "stripe coat (先行塗り / ストライプコート)".

Metode pengecatan
Metode pengecatanAI-generated image
90°= =1/3–1/2
Metode pengecatan

4-5Kontrol ketebalan lapisan

4-6Kondisi tidak boleh mengecat

%RH≥ 85%dew pointsteel≥ +3°C
Kondisi tidak boleh mengecat

4-7Cacat pengecatan

CacatIsiPenyebab utama
Meleleh (たれ)Cat mengalir ke bawahTerlalu tebal, terlalu encer
Kulit jeruk (ゆず肌)Bergelombang seperti kulit jerukPengabutan buruk, pistol terlalu jauh, cat terlalu kental
Pinhole (ピンホール)Lubang kecilGelembung pelarut, lubang di permukaan
Cat menolak (はじき)Cat tertolak dan tidak menempelMasih ada minyak atau air
Memutih (白化・かぶり)Lapisan menjadi putih buramKelembapan tinggi
Belang (塗りむら)Tebal atau warna tidak rataJarak dan kecepatan pistol tidak tetap
Mengelupas (はがれ)Lapisan cat lepasPersiapan permukaan kurang, interval pengecatan tidak tepat
12345
  1. 1Meleleh (たれ)
  2. 2Kulit jeruk (ゆず肌)
  3. 3Pinhole (ピンホール)
  4. 4Cat menolak (はじき)
  5. 5Memutih (白化・かぶり)
Cacat pengecatan

4-8Keselamatan pengecatan

4-9Ujian praktik (referensi)

Ujian praktik pengecatan No. 1: persiapan permukaan, masking dan pengecatan (airless / udara / rol / kuas) pada pelat logam. Diperiksa tidak belang atau kulit jeruk, tebal sesuai atau lebih dari instruksi, dan bagian masking tidak terkena cat.

CHAPTER 05 / 鉄工

Pekerjaan besi

Pekerjaan besi adalah membuat komponen dan blok kapal dengan menandai, memotong, menekuk dan merakit pelat baja dan baja profil. Yang paling penting adalah membuat ukuran persis seperti gambar.

5-1Menandai

Menandai (けがき) adalah menggambar garis dan tanda di permukaan baja untuk posisi pemotongan dan perakitan.

AlatCara pakai
Penggores (けがき針)Menggores garis tipis di permukaan baja
Penitik (センターポンチ)Membuat cekungan kecil (tanda) di pusat lubang atau di garis
Penyiku (スコヤ・直角定規)Memeriksa dan menandai sudut siku
Meteran baja / mistar baja (鋼製巻尺・直尺)Mengukur panjang
Benang tinta / chalk line (墨つぼ・チョークライン)Menggambar garis lurus panjang
Jangka / divider (けがきコンパス・デバイダ)Menggambar lingkaran dan menyalin panjang yang sama

Periksa ukuran di gambar dan ukur dari garis acuan (基準線). Setiap kali mengukur bisa bergeser sedikit, jadi selalu ukur dari acuan, bukan dari tempat berbeda setiap kali.

123456
  1. 1Penggores (けがき針)
  2. 2Penitik (センターポンチ)
  3. 3Penyiku (スコヤ・直角定規)
  4. 4Meteran baja / mistar baja (鋼製巻尺・直尺)
  5. 5Benang tinta / chalk line (墨つぼ・チョークライン)
  6. 6Jangka / divider (けがきコンパス・デバイダ)
Menandai

5-2Potong gas

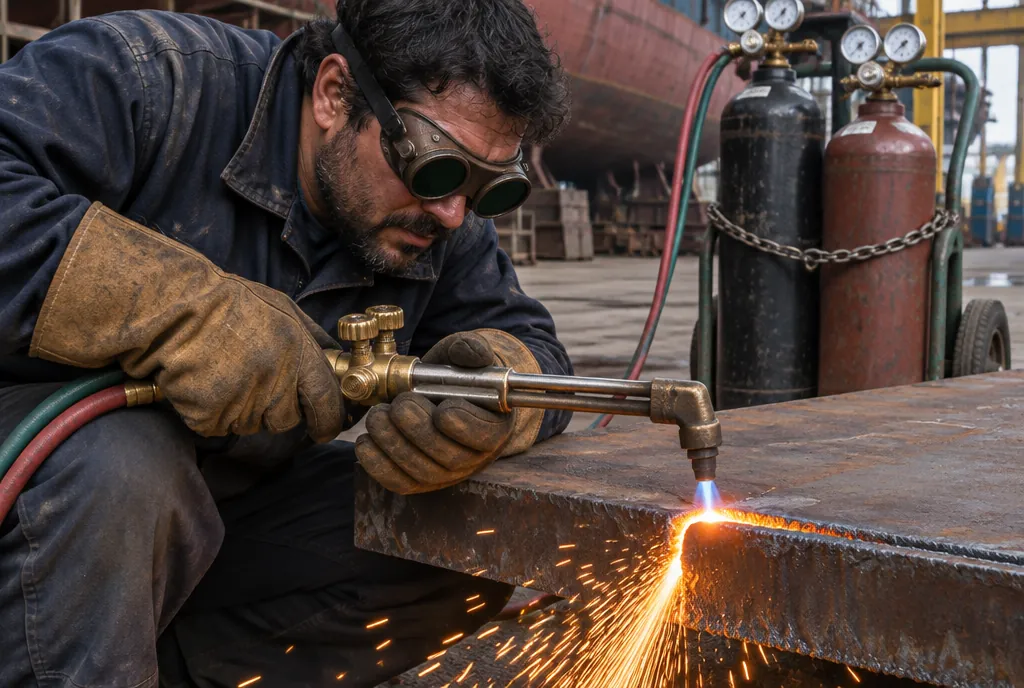
Potong gas adalah memanaskan baja dengan nyala pemanas awal (予熱炎) sampai suhu nyalanya, lalu menyemburkan oksigen murni tinggi untuk membakar dan memotong baja.

Warna tabung gas (Jepang)

GasWarna tabung
Oksigen (酸素)Hitam
Asetilena (アセチレン)Cokelat
Hidrogen (水素)Merah
Karbon dioksida cair (液化炭酸ガス)Hijau
Lainnya (argon, propana, dll.)Abu-abu

Keselamatan potong gas

Potong gas
Potong gasAI-generated image
12345
  1. 1Oksigen (酸素)
  2. 2Asetilena (アセチレン)
  3. 3Hidrogen (水素)
  4. 4Karbon dioksida cair (液化炭酸ガス)
  5. 5Lainnya (argon, propana, dll.)
Potong gas

5-3Penekukan

5-4Perakitan

5-5Keselamatan pekerjaan besi

5-6Ujian praktik (referensi)

Ujian praktik pekerjaan besi No. 1 adalah perakitan yang meliputi menandai, potong gas, menekuk dan las ikat. Diperiksa permukaan potong tidak bergelombang besar, ukuran dalam toleransi, las ikat tidak lepas, dan tidak ada pekerjaan di luar instruksi.

+Istilah penting

K3 (安全衛生)Mencegah cedera dan penyakit安全衛生あんぜんえいせい
Alat pelindung diri (保護具)Alat pelindung tubuh (helm, masker, dll.)保護具ほごぐ
Prediksi bahaya (危険予知)Memperkirakan bahaya sebelum kerja (KY)危険きけん予知よち
Tunjuk dan sebut (指差呼称)Menunjuk dan mengucapkan dengan keras untuk memeriksa指差呼称ゆびさしこしょう
Kekurangan oksigen (酸素欠乏)Oksigen di udara kurang dari 18%酸素さんそ欠乏けつぼう
Ventilasi (換気)Mengganti udara換気かんき
Slinging (玉掛け)Memasang kawat ke beban crane玉掛たまがけ
Jatuh (墜落)Jatuh dari tempat tinggi墜落ついらく
Dilarang api (火気厳禁)Tidak boleh memakai api火気厳禁かきげんきん
Logam induk (母材)Logam yang dilas母材ぼざい
Elektroda (溶接棒)Batang untuk las busur elektroda terbungkus溶接ようせつ棒ぼう
Alur las (開先)Alur di ujung pelat untuk pengelasan開先かいさき
Sambungan (継手)Bagian yang menyambung komponen継手つぎて
Las sudut (すみ肉溶接)Mengelas sudut dengan bentuk segitigaすみ肉にく溶接ようせつ
Backing (裏当て)Bahan di belakang las tumpul裏うら当あて
Cacat (欠陥)Bagian yang buruk (retak, blowhole, dll.)欠陥けっかん
Penghalang cahaya (遮光)Menghalangi cahaya kuat遮光しゃこう
Pemanasan awal (予熱)Memanaskan sebelum mengelas atau memotong予熱よねつ
Persiapan permukaan (素地調整)Membersihkan karat dan minyak sebelum mengecat素地そじ調整ちょうせい
Ketebalan lapisan (膜厚)Tebal lapisan cat膜厚まくあつ
Pengeras (硬化剤)Cairan yang dicampur dengan bahan utama cat dua komponen硬化こうか剤ざい
Pot life (可使時間)Waktu cat campuran bisa dipakai可使時間かしじかん
Pelarut organik (有機溶剤)Thinner, dll. Menyebabkan keracunan dan mudah terbakar有機溶剤ゆうきようざい
Titik embun (露点)Suhu saat uap air di udara menjadi tetes air露点ろてん
Menandai (けがき)Menggambar garis potong dan rakit di bajaけがき
Las ikat (仮付け溶接)Las pendek untuk mengunci sebelum las utama仮かり付つけ溶接ようせつ
Api balik (逆火)Api kembali ke dalam selang, berbahaya逆ぎゃく火ひ
Distorsi (ひずみ)Baja berubah bentuk karena panasひずみ
Pemanasan garis (線状加熱)Teknik memanaskan dalam garis untuk menekuk atau meluruskan線状加熱せんじょうかねつ
Toleransi (公差)Kesalahan ukuran yang diizinkan公差こうさ

QSoal Benar/Salah (120 soal)

Pilih ○ jika pernyataan benar dan × jika salah.

0 / 0
  1. A-1

    Jika tidak enak badan, tetap bekerja tanpa memberi tahu atasan.

    体調たいちょうが悪わるいときは、上司じょうしに言いわずにがまんして作業さぎょうを続つづける。

  2. A-2

    Tidak boleh lewat di bawah beban yang diangkat crane.

    クレーンでつった荷かの下したを通とおってはいけない。

  3. A-3

    Membahas bahaya apa saja sebelum bekerja disebut kegiatan KY.

    作業さぎょうの前まえに、どんな危険きけんがあるかを話はなし合あうことをKY活動かつどうという。

  4. A-4

    Kejadian hampir celaka tidak perlu dilaporkan karena tidak ada yang terluka.

    ヒヤリハットは、けがをしていないので報告ほうこくしなくてよい。

  5. A-5

    Tunjuk dan sebut adalah cara memeriksa dengan menunjuk dan mengucapkan dengan keras.

    指差呼称ゆびさしこしょうは、指ゆびをさして声こえに出だして確認かくにんする方法ほうほうである。

  6. A-6

    Menaruh bahan di jalan lewat itu baik karena pekerjaan berikutnya lebih cepat.

    通路つうろに材料ざいりょうを置おいておくと、次つぎの作業さぎょうが早はやくできるのでよい。

  7. A-7

    Saat bekerja di ketinggian 2 m ke atas, pakai harness tubuh penuh.

    高たかさ2m以上いじょうの場所ばしょで作業さぎょうするときは、墜落制止用器具ついらくせいしようきぐを使つかう。

  8. A-8

    Saat panas, tali dagu helm tidak perlu dikencangkan.

    ヘルメットのあごひもは、暑あついときはしめなくてよい。

  9. A-9

    Saat mengebor dengan mesin bor, pakai sarung tangan untuk melindungi tangan.

    ボール盤ばんで穴あなをあけるときは、手てを守まもるために手袋てぶくろをする。

  10. A-10

    Periksa alat pelindung apakah rusak sebelum bekerja.

    保護具ほごぐは、作業さぎょうの前まえにこわれていないか点検てんけんする。

  11. A-11

    Oksigen di udara kurang dari 18% disebut kekurangan oksigen.

    空気中くうきちゅうの酸素さんそが18%未満みまんの状態じょうたいを、酸素さんそ欠乏けつぼうという。

  12. A-12

    Jika ada orang pingsan di dalam tangki, segera masuk untuk menolong.

    タンクの中なかで人ひとが倒たおれていたら、すぐに中なかに入はいって助たすける。

  13. A-13

    Ukur kadar oksigen sebelum masuk tempat yang mungkin kekurangan oksigen.

    酸欠さんけつのおそれがある場所ばしょに入はいる前まえに、酸素濃度さんそのうどを測はかる。

  14. A-14

    Aba-aba crane boleh diberikan oleh beberapa orang di dekatnya.

    クレーンの合図あいずは、近ちかくにいる人ひとなら何人なんにんで出だしてもよい。

  15. A-15

    Jangan pakai tali kawat yang kawatnya putus.

    素そ線せんが切きれたワイヤーロープは使つかわない。

  16. A-16

    Walau ada tanda dilarang masuk, boleh lewat jika jalan pintas.

    立入禁止たちいりきんしの標識ひょうしきがある場所ばしょでも、近道ちかみちなら通とおってよい。

  17. A-17

    Jangan taruh benda mudah terbakar dekat tempat percikan las.

    溶接ようせつの火花ひばなが飛とぶ場所ばしょの近ちかくに、燃もえやすい物ものを置おかない。

  18. A-18

    Boleh merokok di dekat cat dan thinner.

    塗料とりょうやシンナーの近ちかくで、たばこを吸すってもよい。

  19. A-19

    Jangan sentuh saklar listrik dengan tangan basah.

    ぬれた手てで、電気機器でんきききのスイッチに触さわらない。

  20. A-20

    Perbaiki mesin dalam keadaan listrik masih menyala.

    機械きかいを修理しゅうりするときは、電源でんげんを入いれたまま行おこなう。

  21. A-21

    Alat pengaman boleh dilepas karena memperlambat kerja.

    安全装置あんぜんそうちは、作業さぎょうが遅おそくなるので外はずしてよい。

  22. A-22

    Setelah mengganti batu gerinda, uji putar 3 menit atau lebih.

    グラインダーの砥石といしを交換こうかんしたら、3分ふん以上いじょう試運転しうんてんをする。

  23. A-23

    Berdiri di depan batu gerinda saat memakai gerinda.

    グラインダーは、砥石といしの正面しょうめんに立たって使つかう。

  24. A-24

    Untuk mencegah heatstroke, minum air dan garam sebelum haus.

    熱中ねっちゅう症しょうを防ふせぐため、のどがかわく前まえに水分すいぶんと塩分えんぶんをとる。

  25. A-25

    Luka kecil tidak perlu dilaporkan.

    小ちいさなけがは、報告ほうこくしなくてよい。

  26. A-26

    Pekerjaan yang tidak tahu caranya dipikirkan sendiri dan dilanjutkan.

    やり方ほうがわからない作業さぎょうは、自分じぶんで考かんがえて進すすめる。

  27. A-27

    Melempar alat dari perancah ke orang di bawah.

    足場あしばの上うえから、下したの人ひとに工具こうぐを投なげて渡わたす。

  28. A-28

    5S adalah ringkas, rapi, resik, rawat, rajin.

    5Sとは、整理せいり・整頓せいとん・清掃せいそう・清潔せいけつ・しつけのことである。

  29. A-29

    Di tempat bising, pakai penyumbat atau penutup telinga.

    大おおきな音おとがする場所ばしょでは、耳栓みみせんやイヤーマフを使つかう。

  30. A-30

    Masker debu adalah masker untuk menahan gas pelarut organik.

    防ぼうじんマスクは、有機溶剤ゆうきようざいのガスを防ふせぐためのマスクである。

LABLab Belajar

Ikuti ujian simulasi 30 soal, 60 menit seperti ujian asli, cek kelemahan, dan ulangi belajar di halaman ini. Catatan disimpan di perangkat ini.

MOCK EXAM · 30 / 60:00

Ujian simulasi

Format ujian asli: 30 soal, 60 menit (10 soal K3 + 20 soal pekerjaan). Lulus: 18 soal ke atas (60%).

Pilih pekerjaan

Riwayat ujian simulasi

DIAGNOSIS

Cek kelemahan

Temukan bagian yang lemah dari persentase benar tiap topik.

REVIEW

Ulangi

Soal yang salah akan muncul lagi sampai Anda menjawab benar 3 kali berturut-turut.

OPEN POSITION

Lowongan di bidang ini

Ada lowongan untuk Anda yang memiliki (atau akan memiliki) Tokutei Ginou "Perkapalan & Industri Maritim". Orang yang tinggal di luar Jepang juga bisa melamar.

【特定技能・造船・舶用工業】船舶部品の塗装スタッフ岡山県玉野市 / 月給 19.7万円 / 寮あり / 完全週休2日Lihat lowongan →

SOURCESSumber

Penjelasan teknis di setiap bab (pengelasan, pengecatan, pekerjaan besi, keselamatan) ditulis untuk materi ini berdasarkan pengetahuan kerja umum. Jika aturan perusahaan atau lapangan berbeda, ikuti aturan lapangan.