🌐 नेपाली

SSW-1 SHIPBUILDING & MARINE INDUSTRY

विशिष्ट सीप "जहाज निर्माण र समुद्री उद्योग" पाठ्यपुस्तक र १२० अभ्यास प्रश्न

सुरक्षा, जहाजको आधार, वेल्डिङ, रङ लगाउने र फलामको काम

विशिष्ट सीप (तोकुतेइ गिनोउ) १ नम्बर "जहाज निर्माण र समुद्री उद्योग" जहाज निर्माण वर्गको परीक्षा दिन चाहनेहरूका लागि निःशुल्क पाठ्यपुस्तक र सही/गलत प्रश्नहरू। मोबाइलमा पढ्नुहोस् वा PDF डाउनलोड गर्नुहोस्।

यो जापानी मूल संस्करणबाट अनुवाद गरिएको हो। फरक भएमा जापानी संस्करण सही मानिन्छ। वास्तविक परीक्षा जापानी भाषामा हुन्छ (फुरिगाना सहित)।

DOWNLOADPDF डाउनलोड

पाठ्यपुस्तक (PDF)PDF · A4प्रश्नसंग्रह (PDF)PDF · A4日本語(ふりがな付き)原本PDF · A4

00यो सामग्री कसरी प्रयोग गर्ने र परीक्षा प्रणाली

यो विशिष्ट सीप १ नम्बर "जहाज निर्माण र समुद्री उद्योग" को जहाज निर्माण वर्ग परीक्षा दिन चाहनेहरूका लागि आधारभूत पाठ्यपुस्तक हो। परीक्षामा आउने "सामान्य सुरक्षा र स्वास्थ्य" र "वेल्डिङ, रङ र फलामको काम" यसमा छ। प्रश्नसंग्रहसँगै प्रयोग गर्नुहोस्।

पढ्ने क्रम

  1. 01सबैले अध्याय १ (सुरक्षा) पढ्नुहोस्। यो सबै कामको परीक्षामा आउँछ।
  2. 02अध्याय २ (जहाजको आधार) मा शब्द र प्रक्रिया सिक्नुहोस्।
  3. 03आफ्नो कामको अध्याय पढ्नुहोस् (वेल्डिङ, रङ वा फलामको काम)।
  4. 04प्रश्न हल गर्नुहोस्। गलत भएका प्रश्नका लागि फेरि पाठ्यपुस्तक पढ्नुहोस्।

परीक्षाको ढाँचा (नोभेम्बर २०२६ सम्म)

विषयविवरण
सञ्चालकClassNK (निप्पोन काइजी क्योकाइ)
परीक्षाको भाषाजापानी (कान्जीमा फुरिगाना)
लिखित परीक्षा३० प्रश्न, ६० मिनेट, ○ वा × (सही/गलत) उत्तर
लिखितको विषयसुरक्षा १० प्रश्न + कामको ज्ञान (पाठ १०, चित्र १०)
लिखित पास अंक६०% वा बढी (३० मध्ये १८)
व्यावहारिक परीक्षाकाम अनुसारको व्यावहारिक परीक्षा (वेल्डिङ, रङ, फलामको काम आदि)
स्तरकरिब २ वर्ष अनुभव भएका करिब ७०% ले विशेष तयारी बिना पास गर्छन्

अप्रिल २०२७ देखि परीक्षा परिवर्तनको योजना

"विगतका प्रश्न" बारे

वास्तविक परीक्षाका प्रश्न सार्वजनिक गरिँदैनन्। प्रश्न गोप्य हुन्छन्, र सम्बन्धित व्यक्तिलाई प्रश्नबारे सोधेमा तपाईंको पास रद्द हुन्छ। सार्वजनिक हुने भनेको ClassNK का नमुना प्रश्न (प्रति काम केही) मात्र हो।

!

त्यसैले यो प्रश्नसंग्रह नमुनाकै ढाँचामा (○×, सुरक्षा / पाठ / चित्र) आफैंले बनाएका अभ्यास प्रश्न हुन्। यी वास्तविक विगतका प्रश्न होइनन्।

CHAPTER 01 / 安全衛生一般(全職種共通)

सामान्य सुरक्षा र स्वास्थ्य (सबै काम)

जहाज कारखानामा सबैभन्दा महत्त्वपूर्ण कुरा "आफू घाइते नहुनु र अरूलाई घाइते नबनाउनु" हो। ३० प्रश्नमध्ये १० यहाँबाट आउँछन्। शंका लागे सम्झनुहोस्: "बढी सुरक्षित उत्तर नै सही उत्तर हो"।

1-1आधारभूत व्यवहार

1-2सुरक्षा गतिविधि

गतिविधिअर्थ
KY गतिविधि / खतरा पूर्वानुमान (KY活動・危険予知)काम अघि सबैले "के खतरा छ" छलफल गरी रोक्ने उपाय तय गर्ने
औंलाले देखाएर बोल्ने (指差呼称)औंलाले देखाएर ठूलो स्वरमा "○○ OK!" भनेर जाँच्ने। गल्ती घट्छ
झन्डै दुर्घटना (ヒヤリハット)कोही घाइते नभएको तर डराउने घटना। दुर्घटना रोक्न अनिवार्य रिपोर्ट गर्नुपर्छ
टुलबक्स मिटिङ (TBM)काम अघि काम र खतरा जाँच्न छोटो बैठक
5Sसेइरी, सेइतोन, सेइसो, सेइकेत्सु, सित्सुके (छाँट्ने, मिलाउने, सफा गर्ने, सफाइ कायम राख्ने, अनुशासन)। बाटोमा सामान नराख्नुहोस्। औजार ठाउँमा फर्काउनुहोस्

1-3सुरक्षा उपकरण

उपकरणके जोगाउँछ / ध्यान दिने कुरा
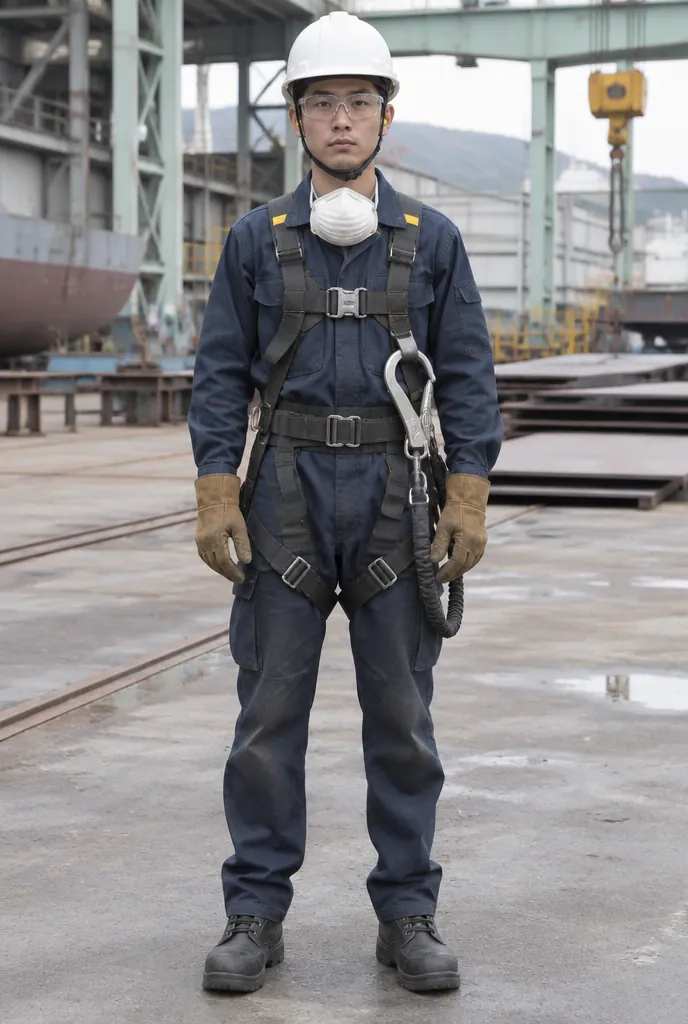
सुरक्षा हेलमेट (保護帽)टाउको। चिउँडोको पट्टा सधैं बाँध्नुहोस्
सुरक्षा जुत्ता (安全靴)खुट्टा। भारी वस्तुबाट औंला जोगाउँछ
सुरक्षा चस्मा (保護めがね)आँखा। टुक्रा, झिल्का र रङबाट जोगाउँछ
फुल बडी हार्नेस (墜落制止用器具)अग्लो ठाउँबाट खस्नबाट जोगाउँछ। सामान्यतया २ मिटर वा माथि
धुलो मास्क (防じんマスク)धुलो र वेल्डिङको धुवाँ सास नफेर्न
ग्यास मास्क (防毒マスク)जैविक घोलक (थिनर आदि) को ग्यास सास नफेर्न। क्यानिस्टरको प्रकार र म्याद जाँच्नुहोस्
इयरप्लग / इयरमफ (耳栓・イヤーマフ)होहल्ला भएको ठाउँमा कान जोगाउने
पन्जा (手袋)हात जोगाउँछ। तर ड्रिल प्रेस (ボール盤) जस्ता घुम्ने मेसिनमा पन्जा नलगाउनुहोस् — बेरिन सक्छ

काम अघि सुरक्षा उपकरण बिग्रेको छ कि जाँच्नुहोस्। बिग्रेको प्रयोग नगर्नुहोस्।

सुरक्षा उपकरण1354872
  1. 1सुरक्षा हेलमेट (保護帽)
  2. 2सुरक्षा जुत्ता (安全靴)
  3. 3सुरक्षा चस्मा (保護めがね)
  4. 4फुल बडी हार्नेस (墜落制止用器具)
  5. 5धुलो मास्क (防じんマスク)
  6. 7इयरप्लग / इयरमफ (耳栓・イヤーマフ)
  7. 8पन्जा (手袋)
सुरक्षा उपकरणAI-generated image

1-4क्रेन र स्लिङिङ

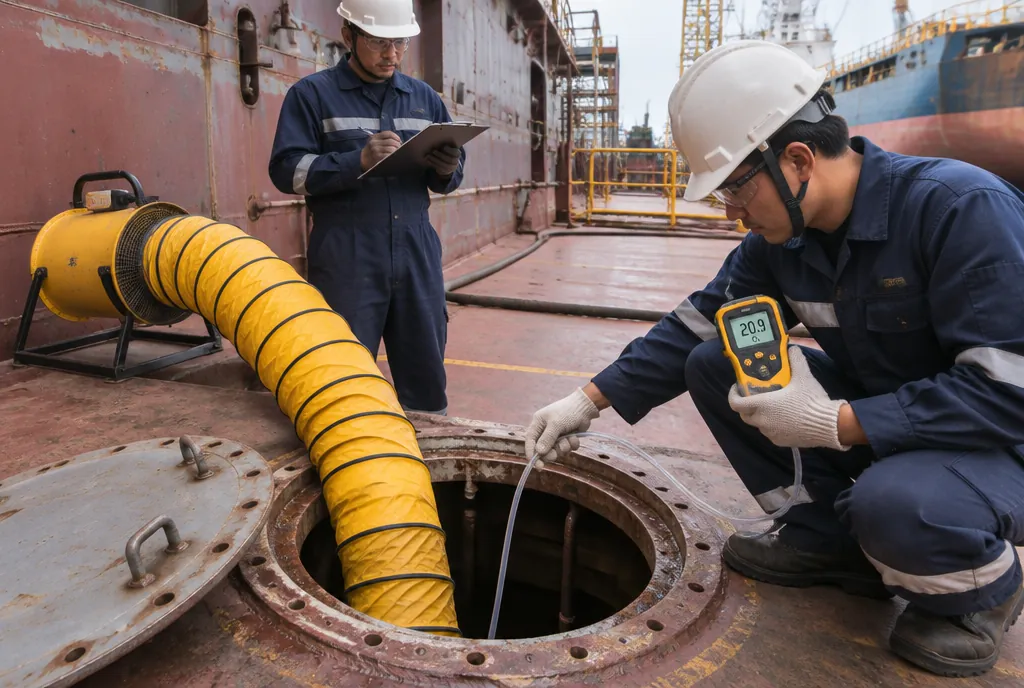
1-5अग्लो र साँघुरो ठाउँ

अग्लो र साँघुरो ठाउँ
अग्लो र साँघुरो ठाउँAI-generated image
0%5%10%15%18%21%25%18%O₂ 21%O₂
अग्लो र साँघुरो ठाउँ

1-6आगो र विस्फोट

1-7बिजुली

1-8हाते औजार र ग्राइन्डर

1-9स्वास्थ्य व्यवस्थापन

CHAPTER 02 / 船と造船所の基礎

जहाज र जहाज कारखानाको आधार

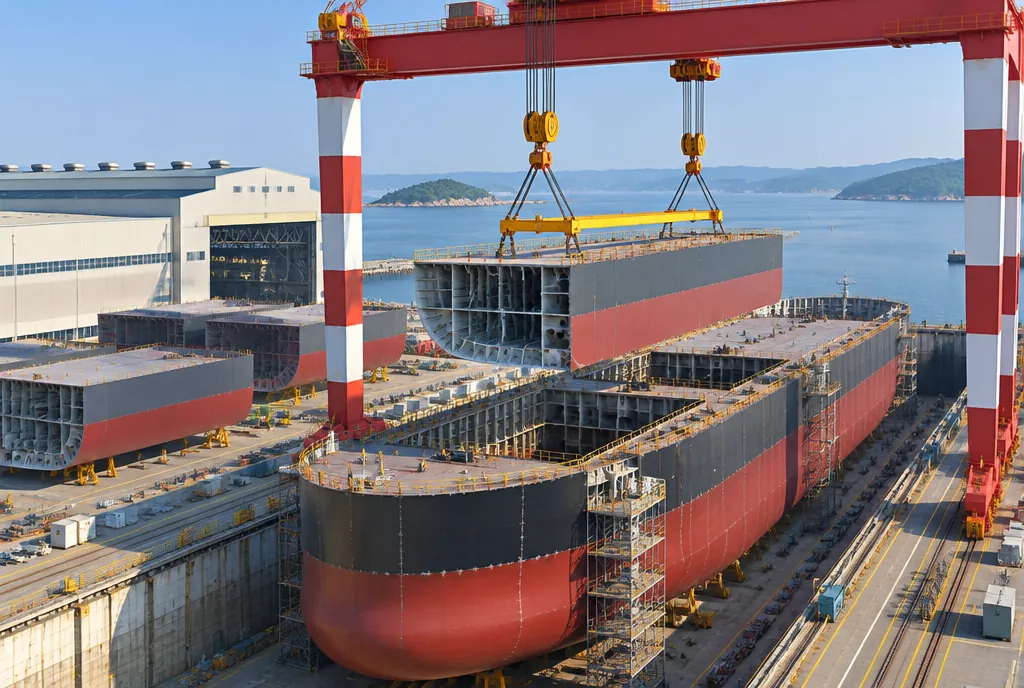
जापानका ठूला जहाज ब्लक निर्माण विधि (ブロック建造法) ले बनाइन्छ: जहाजको शरीरलाई "ब्लक" मा बाँडेर बनाई अन्तमा जोडिन्छ। कार्यस्थलको निर्देशन बुझ्न जहाजका भागका नाम र प्रक्रियाको क्रम सम्झनुहोस्।

2-1जहाजका भागका नाम

नामअर्थ
अगाडिको भाग / बो (船首)जहाजको अगाडिको भाग
पछाडिको भाग / स्टर्न (船尾)जहाजको पछाडिको भाग
डेक (甲板・デッキ)जहाजको भुइँ। सबैभन्दा माथिको अपर डेक (上甲板)
तल्लो भाग (船底)जहाजको तल्लो भाग
डबल बटम (二重底)तल्लो भाग दुई तहको। बीचको ठाउँ ट्यांक
बाहिरी प्लेट (外板)जहाजको बाहिरी स्टिल पाता
बल्कहेड (隔壁)जहाजभित्र विभाजन गर्ने पर्खाल
लन्जिच्युडिनल (ロンジ・縦通材)जहाजको लम्बाइतर्फको ढाँचा
फ्रेम (フレーム・肋骨)जहाजको चौडाइतर्फको ढाँचा
आउटफिटिङ (艤装)इन्जिन, पाइप, बिजुली, उपकरण आदि जडान
इन्जिन कोठा (機関室)इन्जिन भएको कोठा
स्टारबोर्ड / पोर्ट (右舷/左舷)अगाडि फर्किँदा दायाँ / बायाँ पट्टि
1234571168912PS
  1. 1अगाडिको भाग / बो (船首)
  2. 2पछाडिको भाग / स्टर्न (船尾)
  3. 3डेक (甲板・デッキ)
  4. 4तल्लो भाग (船底)
  5. 5डबल बटम (二重底)
  6. 6बाहिरी प्लेट (外板)
  7. 7बल्कहेड (隔壁)
  8. 8लन्जिच्युडिनल (ロンジ・縦通材)
  9. 9फ्रेम (フレーム・肋骨)
  10. 11इन्जिन कोठा (機関室)
  11. 12स्टारबोर्ड / पोर्ट (右舷/左舷)
जहाजका भागका नाम

2-2जहाज निर्माण प्रक्रिया

  1. 01डिजाइन (設計) — नक्सा बनाउने।
  2. 02स्टिल प्रशोधन (鋼材の加工) — पातामा चिन्ह लगाउने, काट्ने र मोड्ने।
  3. 03सानो जडान (小組立) — पार्टपुर्जा वेल्ड गरी सानो भाग बनाउने।
  4. 04मध्यम/ठूलो जडान (中組立・大組立) — भागहरू जोडेर ब्लक बनाउने। रङ र आउटफिटिङ पनि ब्लक चरणमै गरिन्छ (अग्रिम आउटफिटिङ / 先行艤装)।
  5. 05स्थापना (搭載) — क्रेनले ब्लक डक वा बर्थमा उचालेर वेल्ड गर्ने।
  6. 06जलावतरण (進水) — जहाजलाई पानीमा तैराउने।
  7. 07आउटफिटिङ (艤装) — बाँकी उपकरण जडान।
  8. 08समुद्री परीक्षण (試運転) — समुद्रमा क्षमता जाँच।
  9. 09हस्तान्तरण (引渡し) — अर्डर गर्ने जहाज मालिकलाई दिने।
जहाज निर्माण प्रक्रिया
जहाज निर्माण प्रक्रियाAI-generated image

2-3जहाज निर्माण वर्गका काम

विशिष्ट सीपको जहाज निर्माण वर्ग (造船区分) मा वेल्डिङ, रङ, फलामको काम, मचान, पाइप र जहाज प्रशोधन गर्न सकिन्छ। वेल्डिङ, रङ र फलामको काम हालको परीक्षाका काम हुन्।

2-4नक्सा र एकाइ

CHAPTER 03 / 溶接

वेल्डिङ

वेल्डिङ भनेको तापले धातु पगालेर जोड्ने काम हो। जहाज निर्माणमा मुख्यतया बिजुलीको आर्कको ताप प्रयोग गर्ने आर्क वेल्डिङ (アーク溶接) गरिन्छ।

3-1वेल्डिङका प्रकार

प्रकारविशेषता
शिल्डेड मेटल आर्क / हाते वेल्डिङ (被覆アーク溶接・手溶接)हातले इलेक्ट्रोड चलाइन्छ। आवरण (फ्लक्स) पग्लेर वेल्डलाई हावाबाट जोगाउँछ। हावामा टिक्छ
अर्ध-स्वचालित (CO2 / MAG / 半自動アーク溶接)तार आफैं बाहिर आउँछ। टर्च हातले चलाइन्छ। सुरक्षात्मक ग्यास (CO2 आदि) ले जोगाउँछ। हावामा कमजोर, त्यसैले हावा छेक्ने पर्दा चाहिन्छ। जहाज निर्माणमा सबैभन्दा धेरै
TIG वेल्डिङ (ティグ溶接)नपग्लिने टंगस्टन इलेक्ट्रोड प्रयोग। आर्गन ग्यासले जोगाउँछ। राम्रो फिनिस। स्टेनलेस र एल्युमिनियमका लागि उपयुक्त
सबमर्ज्ड आर्क वेल्डिङ (サブマージアーク溶接)दानेदार फ्लक्समुनि स्वचालित वेल्डिङ। लामो सीधा वेल्डका लागि उपयुक्त। आर्क देखिँदैन
वेल्डिङका प्रकार
वेल्डिङका प्रकारAI-generated image

3-2वेल्डिङको स्थिति

स्थितिचिन्हव्याख्या
समतल (下向)Fतलतर्फ वेल्ड। सबैभन्दा सजिलो
तेर्सो (横向)Hउभिएको पातामा तेर्सो वेल्ड
ठाडो (立向)Vतलबाट माथि वा माथिबाट तल
टाउकोमाथि (上向)Oटाउकोमाथि वेल्ड। सबैभन्दा गाह्रो
FHVO
वेल्डिङको स्थिति

3-3जोर्नी र वेल्डको प्रकार

1234V½VX56
  1. 1बट जोर्नी (突合せ継手)
  2. 2T जोर्नी (T継手)
  3. 3कुना / ल्याप जोर्नी (かど継手・重ね継手)
  4. 4बट वेल्ड (突合せ溶接)
  5. 5फिलेट वेल्ड (すみ肉溶接)
  6. 6ब्याकिङ (裏当て)
जोर्नी र वेल्डको प्रकार

3-4वेल्डिङका दोष

दोषविवरणमुख्य कारण
चिरा (割れ)वेल्डमा चिरा। सबैभन्दा खतरनाकछिटो चिसो, ओसिलोपन, सामग्रीको गुण
ब्लोहोल (ブローホール・気孔)वेल्डभित्र साना प्वालओसिलो इलेक्ट्रोड, ग्यास कम, हावा, खिया वा तेल
पिट (ピット)सतहमा खुला प्वालब्लोहोल जस्तै
अन्डरकट (アンダーカット)वेल्डको किनारमा मूल धातु खिइएर खाल्डोकरेन्ट धेरै, गति धेरै
ओभरल्याप (オーバーラップ)पग्लिएको धातु मूल धातुमाथि पोखिन्छकरेन्ट कम, गति कम
स्ल्याग फस्नु (スラグ巻込み)भित्र स्ल्याग बाँकी रहन्छतहबीचको स्ल्याग सफा नगर्नु
अपूर्ण प्रवेश (溶込み不良)तलसम्म पग्लिएनकम करेन्ट, साँघुरो खाँच
अपूर्ण मिलन (融合不良)मूल धातु र वेल्ड धातु मिलेनन्करेन्ट, कोण वा गति गलत
!

वेल्डिङको धुवाँ (ヒューム) र स्प्याटर (スパッタ) वेल्डिङ दोष होइनन्। तर धुवाँ शरीरका लागि हानिकारक छ, त्यसैले धुलो मास्क र हावा फेर्नु आवश्यक छ।

123456
  1. 1चिरा (割れ)
  2. 2ब्लोहोल (ブローホール・気孔)
  3. 3अन्डरकट (アンダーカット)
  4. 4ओभरल्याप (オーバーラップ)
  5. 5स्ल्याग फस्नु (スラグ巻込み)
  6. 6अपूर्ण प्रवेश (溶込み不良)
वेल्डिङका दोष

3-5तयारी र सावधानी

3-6वेल्डिङ सुरक्षा

3-7वेल्ड जाँच

जाँचतरिका
बाहिरी जाँच (外観検査)आँखाले चिरा, अन्डरकट आदि हेर्ने
बेन्ड परीक्षण (曲げ試験)नमुना मोडेर चिरा हेर्ने
रेडियोग्राफिक परीक्षण (RT / 放射線透過試験)एक्स-रे आदिले भित्री दोष फिल्ममा खिच्ने
अल्ट्रासोनिक परीक्षण (UT / 超音波探傷試験)अल्ट्रासाउन्डले भित्री दोष जाँच्ने
चुम्बकीय कण परीक्षण (MT / 磁粉探傷試験)चुम्बक र फलामको धुलोले सतह नजिकको चिरा खोज्ने
पेनिट्रेन्ट परीक्षण (PT / 浸透探傷試験)भित्र पस्ने रातो तरलले सतहको चिरा खोज्ने

3-8व्यावहारिक परीक्षा (सन्दर्भ)

वेल्डिङ १ नम्बर व्यावहारिक: ९ mm वा बढी बाक्लो पातामा समतल स्थिति, बट वेल्ड, ब्याकिङ सहित एकपट्टि वेल्ड। बाहिरी र बेन्ड परीक्षण वा रेडियोग्राफीले चिरा, ब्लोहोल, अन्डरकट आदि छ कि जाँचिन्छ।

CHAPTER 04 / 塗装

रङ लगाउने

जहाज रङ्याउनुको मुख्य उद्देश्य समुद्री पानीले हुने खिया (क्षय) रोक्नु हो। रङको गुणस्तर धेरै हदसम्म "सतह तयारी (素地調整)" मा निर्भर हुन्छ।

4-1रङको उद्देश्य

4-2सतह तयारी

रङ अघि सतहबाट खिया, तेल, पानी, धुलो र पुरानो रङ हटाउनुहोस्। तयारी नराम्रो भए रङ छिट्टै उप्किन्छ।

तरिकाव्याख्या
ब्लास्टिङ (ブラスト)उच्च गतिमा घर्षक (ग्रिट आदि) फ्याँकेर खिया हटाउने। सबैभन्दा सफा
बिजुली औजार (動力工具)डिस्क स्यान्डर, तारको ब्रस आदिले खिया हटाउने
हाते औजार (手工具)स्क्र्यापर र तारको ब्रसले। आंशिक मर्मतका लागि
तेल हटाउने (脱脂)थिनर आदिले तेल सफा गर्ने

4-3रङको आधार

4-4रङ लगाउने तरिका

तरिकाविशेषता
एयरलेस स्प्रे (エアレススプレー)रङमा उच्च दबाब दिएर कुहिरो बनाउने। छिटो र बाक्लो। जहाज निर्माणमा मुख्य
एयर स्प्रे (エアスプレー)कम्प्रेस्ड हावाले रङ कुहिरो बनाउने। सुन्दर तर धेरै उड्छ
ब्रस (はけ塗り)कुना, वेल्ड, बोल्ट वरिपरि र साना भागका लागि
रोलर (ローラー塗り)फराकिलो समतल सतहका लागि
!

स्प्रेको तरिका: बन्दुक सतहसँग सीधा (९०°) राख्नुहोस् र एउटै दूरी र गतिमा चलाउनुहोस्। हरेक पटक अलिकति खप्ट्याउनुहोस् (करिब १/३–१/२) ताकि असमान नहोस्। किनार, कुना र वेल्ड पहिले "स्ट्राइप कोट (先行塗り / ストライプコート)" ले रङ्याउनुहोस्।

रङ लगाउने तरिका
रङ लगाउने तरिकाAI-generated image
90°= =1/3–1/2
रङ लगाउने तरिका

4-5तहको मोटाइ नियन्त्रण

4-6रङ लगाउन नहुने अवस्था

%RH≥ 85%dew pointsteel≥ +3°C
रङ लगाउन नहुने अवस्था

4-7रङका दोष

दोषविवरणमुख्य कारण
झर्नु (たれ)रङ तलतिर बग्छधेरै बाक्लो, धेरै पातलो
सुन्तलाको बोक्रा (ゆず肌)सुन्तलाको बोक्रा जस्तो खस्रोकुहिरो राम्रो नहुनु, बन्दुक टाढा, रङ गाढा
पिनहोल (ピンホール)साना प्वालघोलकको बुलबुला, सतहको प्वाल
रङ नटाँसिनु (はじき)रङ धकेलिएर टाँसिँदैनतेल वा पानी बाँकी
सेतो हुनु (白化・かぶり)तह धमिलो सेतो हुन्छउच्च आर्द्रता
असमान (塗りむら)मोटाइ वा रङ असमानबन्दुकको दूरी र गति स्थिर नहुनु
उप्किनु (はがれ)तह निस्किन्छअपर्याप्त सतह तयारी, गलत पुनः रङ अन्तराल
12345
  1. 1झर्नु (たれ)
  2. 2सुन्तलाको बोक्रा (ゆず肌)
  3. 3पिनहोल (ピンホール)
  4. 4रङ नटाँसिनु (はじき)
  5. 5सेतो हुनु (白化・かぶり)
रङका दोष

4-8रङ सुरक्षा

4-9व्यावहारिक परीक्षा (सन्दर्भ)

रङ १ नम्बर व्यावहारिक: धातुको पातामा सतह तयारी, मास्किङ र रङ (एयरलेस / एयर / रोलर / ब्रस)। असमान वा सुन्तलाको बोक्रा छैन, निर्देशित मोटाइ वा बढी छ, र मास्किङ भागमा रङ लागेको छैन भनी जाँचिन्छ।

CHAPTER 05 / 鉄工

फलामको काम

फलामको काम भनेको स्टिल पाता र आकारको स्टिलमा चिन्ह लगाउने, काट्ने, मोड्ने र जोड्ने गरी जहाजका पार्टपुर्जा र ब्लक बनाउने काम हो। सबैभन्दा महत्त्वपूर्ण नक्सा अनुसार ठ्याक्कै नाप बनाउनु हो।

5-1चिन्ह लगाउने (けがき)

चिन्ह लगाउने (けがき) भनेको काट्ने र जोड्ने स्थानका लागि स्टिलको सतहमा रेखा र चिन्ह कोर्नु हो।

औजारप्रयोग
स्क्राइबर (けがき針)स्टिलमा पातलो रेखा कोर्ने
सेन्टर पन्च (センターポンチ)प्वालको केन्द्र वा रेखामा सानो खाल्डो (चिन्ह) बनाउने
स्क्वायर (スコヤ・直角定規)समकोण जाँच्ने र कोर्ने
स्टिल टेप / स्केल (鋼製巻尺・直尺)लम्बाइ नाप्ने
चक लाइन (墨つぼ・チョークライン)लामो सीधा रेखा तान्ने
कम्पास / डिभाइडर (けがきコンパス・デバイダ)वृत्त कोर्ने र उही लम्बाइ सार्ने

नक्साको नाप जाँचेर आधार रेखा (基準線) बाट नाप्नुहोस्। हरेक पटक नाप्दा अलिकति सर्न सक्छ, त्यसैले सधैं आधारबाट नाप्नुहोस्, हरेक पटक फरक ठाउँबाट होइन।

123456
  1. 1स्क्राइबर (けがき針)
  2. 2सेन्टर पन्च (センターポンチ)
  3. 3स्क्वायर (スコヤ・直角定規)
  4. 4स्टिल टेप / स्केल (鋼製巻尺・直尺)
  5. 5चक लाइन (墨つぼ・チョークライン)
  6. 6कम्पास / डिभाइडर (けがきコンパス・デバイダ)
चिन्ह लगाउने (けがき)

5-2ग्यास कटिङ

ग्यास कटिङ भनेको पूर्वतापन ज्वाला (予熱炎) ले स्टिललाई जल्ने तापक्रमसम्म तताएर उच्च शुद्ध अक्सिजन फ्याँकी स्टिल जलाएर काट्नु हो।

ग्यास सिलिन्डरको रङ (जापान)

ग्याससिलिन्डरको रङ
अक्सिजन (酸素)कालो
एसिटिलिन (アセチレン)खैरो
हाइड्रोजन (水素)रातो
तरल कार्बन डाइअक्साइड (液化炭酸ガス)हरियो
अन्य (आर्गन, प्रोपेन आदि)खरानी (ग्रे)

ग्यास कटिङ सुरक्षा

ग्यास कटिङ
ग्यास कटिङAI-generated image
12345
  1. 1अक्सिजन (酸素)
  2. 2एसिटिलिन (アセチレン)
  3. 3हाइड्रोजन (水素)
  4. 4तरल कार्बन डाइअक्साइड (液化炭酸ガス)
  5. 5अन्य (आर्गन, प्रोपेन आदि)
ग्यास कटिङ

5-3मोड्ने काम

5-4जोड्ने काम

5-5फलामको कामको सुरक्षा

5-6व्यावहारिक परीक्षा (सन्दर्भ)

फलामको काम १ नम्बर व्यावहारिक चिन्ह लगाउने, ग्यास कटिङ, मोड्ने र ट्याक वेल्ड सहितको जोड्ने काम हो। काटिएको सतहमा ठूलो छाल छैन, नाप टोलरेन्समा छ, ट्याक वेल्ड उप्किएको छैन, र निर्देशन बाहिरको काम छैन भनी जाँचिन्छ।

+महत्त्वपूर्ण शब्द

सुरक्षा र स्वास्थ्य (安全衛生)चोट र रोग रोक्ने安全衛生あんぜんえいせい
सुरक्षा उपकरण (保護具)शरीर जोगाउने उपकरण (हेलमेट, मास्क आदि)保護具ほごぐ
खतरा पूर्वानुमान (危険予知)काम अघि खतरा सोच्ने (KY)危険きけん予知よち
औंलाले देखाएर बोल्ने (指差呼称)देखाएर ठूलो स्वरमा भनी जाँच्ने指差呼称ゆびさしこしょう
अक्सिजनको कमी (酸素欠乏)हावामा अक्सिजन १८% भन्दा कम酸素さんそ欠乏けつぼう
हावा फेर्ने (換気)हावा बदल्ने換気かんき
स्लिङिङ (玉掛け)क्रेनको सामानमा तारको डोरी लगाउने玉掛たまがけ
खस्नु (墜落)अग्लो ठाउँबाट खस्नु墜落ついらく
आगो पूर्ण निषेध (火気厳禁)आगो प्रयोग गर्न पाइँदैन火気厳禁かきげんきん
मूल धातु (母材)वेल्ड गरिने धातु母材ぼざい
इलेक्ट्रोड (溶接棒)शिल्डेड आर्क वेल्डिङको डन्डी溶接ようせつ棒ぼう
खाँच (開先)वेल्डका लागि पाताको छेउको खाँच開先かいさき
जोर्नी (継手)पार्टपुर्जा जोड्ने भाग継手つぎて
फिलेट वेल्ड (すみ肉溶接)कुनामा त्रिकोण आकारमा वेल्डすみ肉にく溶接ようせつ
ब्याकिङ (裏当て)बट वेल्डको पछाडिको सामग्री裏うら当あて
दोष (欠陥)खराब भाग (चिरा, ब्लोहोल आदि)欠陥けっかん
प्रकाश छेक्ने (遮光)तीव्र प्रकाश रोक्ने遮光しゃこう
पूर्वतापन (予熱)वेल्ड वा काट्नुअघि तताउने予熱よねつ
सतह तयारी (素地調整)रङ अघि खिया र तेल हटाउने素地そじ調整ちょうせい
तहको मोटाइ (膜厚)रङको तहको मोटाइ膜厚まくあつ
कडा बनाउने पदार्थ (硬化剤)दुई भागको रङको मुख्य भागसँग मिसाउने तरल硬化こうか剤ざい
पट लाइफ (可使時間)मिसाएको रङ प्रयोग गर्न मिल्ने समय可使時間かしじかん
जैविक घोलक (有機溶剤)थिनर आदि। विषाक्त र सजिलै जल्ने有機溶剤ゆうきようざい
शीतबिन्दु (露点)हावाको बाफ पानीको थोपा बन्ने तापक्रम露点ろてん
चिन्ह लगाउने (けがき)स्टिलमा काट्ने र जोड्ने रेखा कोर्नेけがき
ट्याक वेल्ड (仮付け溶接)मुख्य वेल्ड अघि अड्काउने छोटो वेल्ड仮かり付つけ溶接ようせつ
फ्ल्यासब्याक (逆火)ज्वाला होसभित्र फर्कनु, खतरनाक逆ぎゃく火ひ
बाङ्गिने (ひずみ)तापले स्टिलको आकार बदलिनुひずみ
लाइन हिटिङ (線状加熱)रेखाकारमा तताएर मोड्ने वा सच्याउने प्रविधि線状加熱せんじょうかねつ
टोलरेन्स (公差)अनुमति दिइएको नापको त्रुटि公差こうさ

Q○× प्रश्न (१२०)

भनाइ सही भए ○, गलत भए × छान्नुहोस्।

0 / 0
  1. A-1

    शरीर ठीक नभए सुपरभाइजरलाई नभनी काम जारी राख्नुहोस्।

    体調たいちょうが悪わるいときは、上司じょうしに言いわずにがまんして作業さぎょうを続つづける。

  2. A-2

    क्रेनले उचालेको सामानमुनिबाट जानु हुँदैन।

    クレーンでつった荷かの下したを通とおってはいけない。

  3. A-3

    काम अघि के खतरा छ भनी छलफल गर्नुलाई KY गतिविधि भनिन्छ।

    作業さぎょうの前まえに、どんな危険きけんがあるかを話はなし合あうことをKY活動かつどうという。

  4. A-4

    झन्डै दुर्घटनामा कोही घाइते नभएकाले रिपोर्ट गर्नु पर्दैन।

    ヒヤリハットは、けがをしていないので報告ほうこくしなくてよい。

  5. A-5

    औंलाले देखाएर बोल्ने भनेको देखाएर ठूलो स्वरमा भनी जाँच्ने तरिका हो।

    指差呼称ゆびさしこしょうは、指ゆびをさして声こえに出だして確認かくにんする方法ほうほうである。

  6. A-6

    बाटोमा सामग्री राख्दा अर्को काम छिटो हुन्छ, त्यसैले राम्रो।

    通路つうろに材料ざいりょうを置おいておくと、次つぎの作業さぎょうが早はやくできるのでよい。

  7. A-7

    २ मिटर वा माथि काम गर्दा फुल बडी हार्नेस प्रयोग गर्नुहोस्।

    高たかさ2m以上いじょうの場所ばしょで作業さぎょうするときは、墜落制止用器具ついらくせいしようきぐを使つかう。

  8. A-8

    गर्मीमा हेलमेटको चिउँडोको पट्टा बाँध्नु पर्दैन।

    ヘルメットのあごひもは、暑あついときはしめなくてよい。

  9. A-9

    ड्रिल प्रेसमा प्वाल पार्दा हात जोगाउन पन्जा लगाउनुहोस्।

    ボール盤ばんで穴あなをあけるときは、手てを守まもるために手袋てぶくろをする。

  10. A-10

    काम अघि सुरक्षा उपकरण बिग्रेको छ कि जाँच्नुहोस्।

    保護具ほごぐは、作業さぎょうの前まえにこわれていないか点検てんけんする。

  11. A-11

    हावामा अक्सिजन १८% भन्दा कम भएको अवस्थालाई अक्सिजनको कमी भनिन्छ।

    空気中くうきちゅうの酸素さんそが18%未満みまんの状態じょうたいを、酸素さんそ欠乏けつぼうという。

  12. A-12

    ट्यांकभित्र कोही ढलेमा तुरुन्त पसेर बचाउनुहोस्।

    タンクの中なかで人ひとが倒たおれていたら、すぐに中なかに入はいって助たすける。

  13. A-13

    अक्सिजन कमी हुनसक्ने ठाउँमा पस्नुअघि अक्सिजन नाप्नुहोस्।

    酸欠さんけつのおそれがある場所ばしょに入はいる前まえに、酸素濃度さんそのうどを測はかる。

  14. A-14

    क्रेनको संकेत नजिकका धेरै जनाले दिन सक्छन्।

    クレーンの合図あいずは、近ちかくにいる人ひとなら何人なんにんで出だしてもよい。

  15. A-15

    तार चुँडिएको तारको डोरी प्रयोग नगर्नुहोस्।

    素そ線せんが切きれたワイヤーロープは使つかわない。

  16. A-16

    प्रवेश निषेध चिन्ह भए पनि छोटो बाटो भए जान सकिन्छ।

    立入禁止たちいりきんしの標識ひょうしきがある場所ばしょでも、近道ちかみちなら通とおってよい。

  17. A-17

    वेल्डिङको झिल्का पुग्ने ठाउँमा सजिलै जल्ने वस्तु नराख्नुहोस्।

    溶接ようせつの火花ひばなが飛とぶ場所ばしょの近ちかくに、燃もえやすい物ものを置おかない。

  18. A-18

    रङ र थिनर नजिक धुम्रपान गर्न सकिन्छ।

    塗料とりょうやシンナーの近ちかくで、たばこを吸すってもよい。

  19. A-19

    भिजेको हातले बिजुलीको स्विच नछुनुहोस्।

    ぬれた手てで、電気機器でんきききのスイッチに触さわらない。

  20. A-20

    बिजुली चालु राखेरै मेसिन मर्मत गर्नुहोस्।

    機械きかいを修理しゅうりするときは、電源でんげんを入いれたまま行おこなう。

  21. A-21

    सुरक्षा उपकरणले काममा बाधा दिन्छ, त्यसैले खोल्न सकिन्छ।

    安全装置あんぜんそうちは、作業さぎょうが遅おそくなるので外はずしてよい。

  22. A-22

    ग्राइन्डिङ पाङ्ग्रा फेरेपछि ३ मिनेट वा बढी परीक्षण घुमाउनुहोस्।

    グラインダーの砥石といしを交換こうかんしたら、3分ふん以上いじょう試運転しうんてんをする。

  23. A-23

    ग्राइन्डर प्रयोग गर्दा पाङ्ग्राको ठीक अगाडि उभिनुहोस्।

    グラインダーは、砥石といしの正面しょうめんに立たって使つかう。

  24. A-24

    हिटस्ट्रोक रोक्न तिर्खा लाग्नुअघि पानी र नुन लिनुहोस्।

    熱中ねっちゅう症しょうを防ふせぐため、のどがかわく前まえに水分すいぶんと塩分えんぶんをとる。

  25. A-25

    सानो चोट रिपोर्ट गर्नु पर्दैन।

    小ちいさなけがは、報告ほうこくしなくてよい。

  26. A-26

    थाहा नभएको काम आफैं सोचेर जारी राख्नुहोस्।

    やり方ほうがわからない作業さぎょうは、自分じぶんで考かんがえて進すすめる。

  27. A-27

    मचानबाट तल भएको मानिसलाई औजार फ्याँकिदिनुहोस्।

    足場あしばの上うえから、下したの人ひとに工具こうぐを投なげて渡わたす。

  28. A-28

    5S भनेको सेइरी, सेइतोन, सेइसो, सेइकेत्सु, सित्सुके हो।

    5Sとは、整理せいり・整頓せいとん・清掃せいそう・清潔せいけつ・しつけのことである。

  29. A-29

    होहल्ला भएको ठाउँमा इयरप्लग वा इयरमफ प्रयोग गर्नुहोस्।

    大おおきな音おとがする場所ばしょでは、耳栓みみせんやイヤーマフを使つかう。

  30. A-30

    धुलो मास्क जैविक घोलकको ग्यास रोक्ने मास्क हो।

    防ぼうじんマスクは、有機溶剤ゆうきようざいのガスを防ふせぐためのマスクである。

LABअध्ययन ल्याब

वास्तविक परीक्षा जस्तै ३० प्रश्न, ६० मिनेटको नमुना परीक्षा, कमजोरी जाँच र दोहोर्याइ — सबै यही पेजमा। रेकर्ड यही उपकरणमा सुरक्षित हुन्छ।

MOCK EXAM · 30 / 60:00

नमुना परीक्षा

वास्तविक ढाँचा: ३० प्रश्न, ६० मिनेट (सुरक्षा १० + काम २०)। पास: १८ वा बढी (६०%)।

काम छान्नुहोस्

नमुना परीक्षाको रेकर्ड

DIAGNOSIS

कमजोरी जाँच

हरेक विषयको सही दरबाट कमजोर ठाउँ पत्ता लगाउनुहोस्।

REVIEW

दोहोर्याइ

गलत प्रश्न लगातार ३ पटक सही नभएसम्म फेरि आउँछ।

OPEN POSITION

यस क्षेत्रका जागिर

विशिष्ट सीप "जहाज निर्माण र समुद्री उद्योग" भएका (वा लिन चाहने) मानिसका लागि जागिर छ। जापान बाहिर बस्ने मानिसले पनि आवेदन दिन सक्छन्।

【特定技能・造船・舶用工業】船舶部品の塗装スタッフ岡山県玉野市 / 月給 19.7万円 / 寮あり / 完全週休2日जागिर हेर्नुहोस् →

SOURCESस्रोत

हरेक अध्यायको प्राविधिक व्याख्या (वेल्डिङ, रङ, फलामको काम, सुरक्षा) सामान्य कामको ज्ञानमा आधारित भई यो सामग्रीका लागि लेखिएको हो। कम्पनी वा कार्यस्थलको नियम फरक भए कार्यस्थलको नियम पालना गर्नुहोस्।