1-1基本态度
- 身体不适不要忍着,要告诉上司。不要勉强工作。
- 不懂就问。不要自己判断。「报告・联络・商量(ほうれんそう)」是基本规则。
- 遵守规则和作业程序。不要为了赶工拆掉安全装置。
- 不要进入禁止入内(立入禁止)区域。拉了绳子或挂了标识的地方未经允许不能进入。
本资料由日文原版翻译而成。如有差异,以日文版为准。实际考试使用日语(汉字注假名)。
本书是为准备参加特定技能1号「造船・船用工业」造船类别考试的人编写的基础教材。内容包括考试中出现的「通用安全卫生」和「焊接・涂装・铁工」。请与练习题配合使用。
| 项目 | 内容 |
|---|---|
| 实施机构 | ClassNK(日本海事协会) |
| 考试语言 | 日语(汉字注假名) |
| 笔试 | 30题、60分钟、○×作答(判断对错) |
| 笔试内容 | 安全卫生10题+作业知识(文字题10题、图示题10题) |
| 笔试合格线 | 60%以上(30题中答对18题) |
| 实操考试 | 各工种的作业考试(焊接、涂装、铁工等) |
| 难度 | 有约2年经验的人不需特别准备也有约70%能合格 |
正式考试题目不公开。题目是保密的,如果向相关人员打听考题,合格会被取消。公开的只有ClassNK的例题(每个工种几道)。
因此本练习题是按与例题相同形式(○×、安全卫生/文字/图示)自行编写的练习题,并非真正的历年真题。
CHAPTER 01 / 安全衛生一般(全職種共通)
在造船现场最重要的是「自己不受伤,也不让别人受伤」。考试30题中有10题出自这里。拿不准时,记住「更安全的做法就是正确答案」。
| 活动 | 意思 |
|---|---|
| KY活动・危险预知 | 工作前大家讨论「有什么危险」,并决定预防方法 |
| 指差呼称 | 用手指着并大声说「○○ OK!」进行确认。可减少失误 |
| 险兆事件(ヒヤリハット) | 没有受伤但让人吓一跳的事。必须报告以预防事故 |
| 工具箱会议(TBM) | 工作前的简短会议,确认作业内容和危险 |
| 5S | 整理・整顿・清扫・清洁・素养。不在通道放东西,工具放回原处 |
| 用具 | 保护部位/要点 |
|---|---|
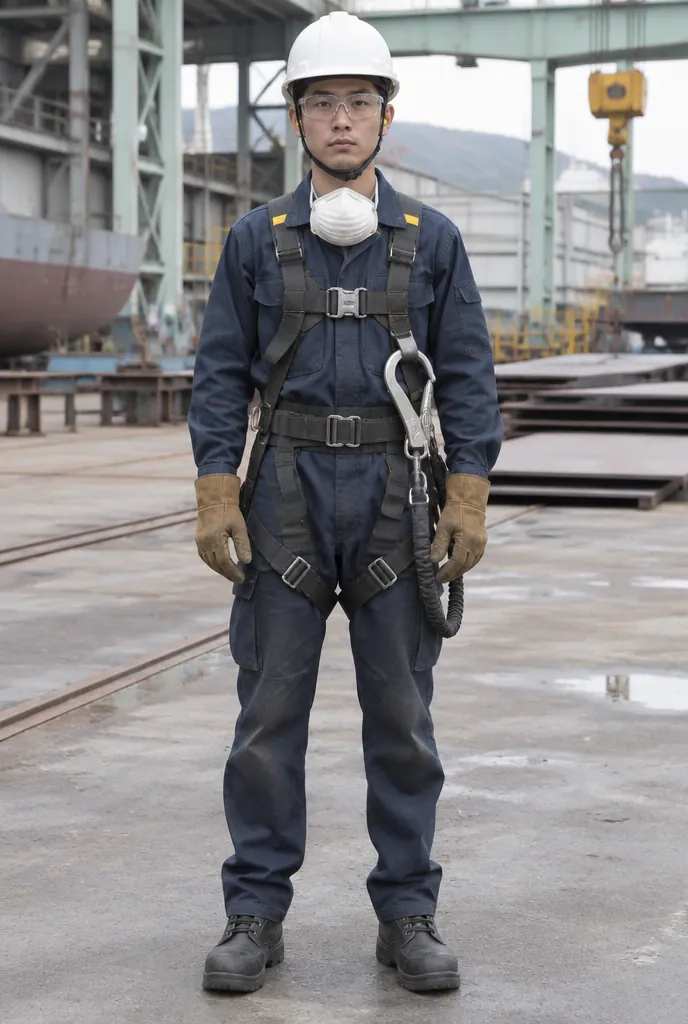
| 安全帽(保护帽) | 头部。一定系好下巴带 |
| 安全鞋 | 脚。保护脚趾不被重物压伤 |
| 护目镜(保护めがね) | 眼睛。防止碎屑、火花、涂料飞入 |
| 全身式安全带(坠落制止用器具) | 防止高处坠落。原则上2米以上高处使用 |
| 防尘口罩 | 防止吸入粉尘和焊接烟尘 |
| 防毒面具 | 防止吸入有机溶剂(稀释剂等)气体。确认滤毒罐种类和使用期限 |
| 耳塞・耳罩 | 在噪音大的地方保护耳朵 |
| 手套 | 保护手。但钻床(ボール盤)等旋转机械不能戴手套,会被卷入 |
工作前检查防护用具是否损坏。坏了的不要用。
 1354872
CHAPTER 02 / 船と造船所の基礎
日本的大型船用分段建造法(ブロック建造法)建造:把船体分成「分段」制造,最后再连接起来。为了听懂现场的指示,请记住船的部位名称和工序顺序。
| 名称 | 意思 |
|---|---|
| 船首 | 船的前部 |
| 船尾 | 船的后部 |
| 甲板(デッキ) | 船的地板。最上面的叫上甲板 |
| 船底 | 船的底部 |
| 双层底(二重底) | 船底做成两层。中间的空间作为舱 |
| 外板 | 船外侧的钢板 |
| 舱壁(隔壁) | 把船内隔开的墙 |
| 纵骨(ロンジ・縦通材) | 沿船长方向的骨材 |
| 肋骨(フレーム) | 沿船宽方向的骨材 |
| 舾装(艤装) | 安装机器、管道、电气、设备等 |
| 机舱(機関室) | 放发动机的房间 |
| 右舷/左舷 | 面向船首时的右侧/左侧 |
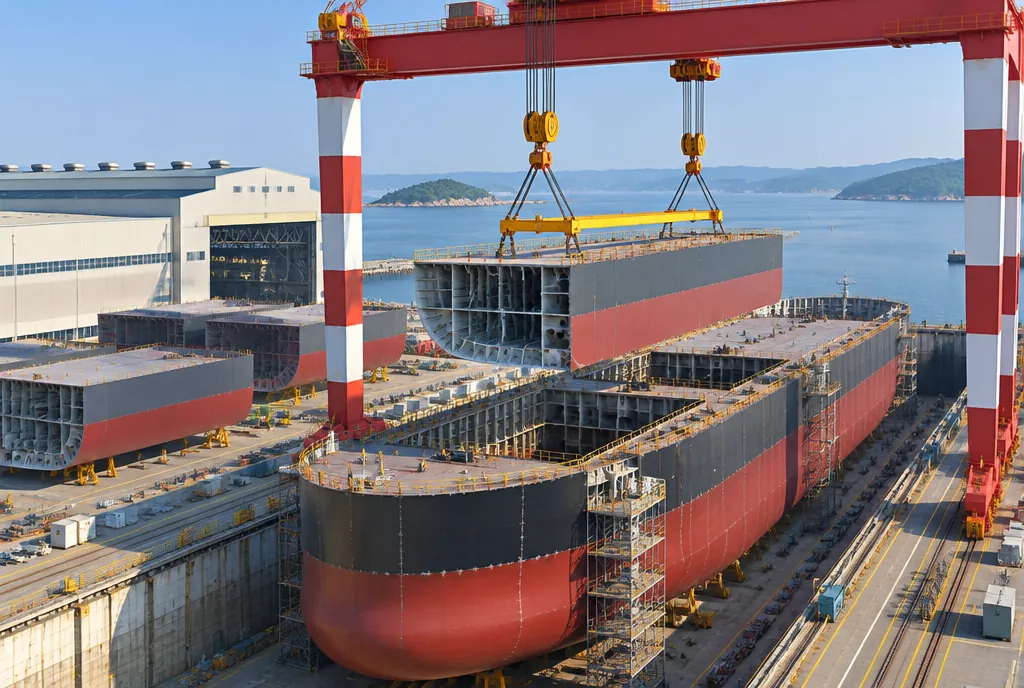
特定技能造船类别可以从事焊接、涂装、铁工、脚手架、配管、船舶加工工作。焊接、涂装、铁工是现行考试中的工种。
CHAPTER 03 / 溶接
焊接是用热把金属熔化后连接起来的工作。造船中主要使用利用电弧热的电弧焊(アーク溶接)。
| 种类 | 特点 |
|---|---|
| 焊条电弧焊(被覆アーク溶接・手焊) | 用手移动焊条。药皮(焊剂)熔化保护焊缝不接触空气。抗风 |
| 半自动焊(CO2・MAG) | 焊丝自动送出。焊枪用手移动。用保护气体(CO2等)保护焊缝。怕风,要用挡风板。造船中最多 |
| TIG焊 | 使用不熔化的钨电极。用氩气保护。焊缝漂亮。适合不锈钢和铝 |
| 埋弧焊(サブマージアーク溶接) | 在颗粒状焊剂下自动焊接。适合长直焊缝。看不到电弧 |
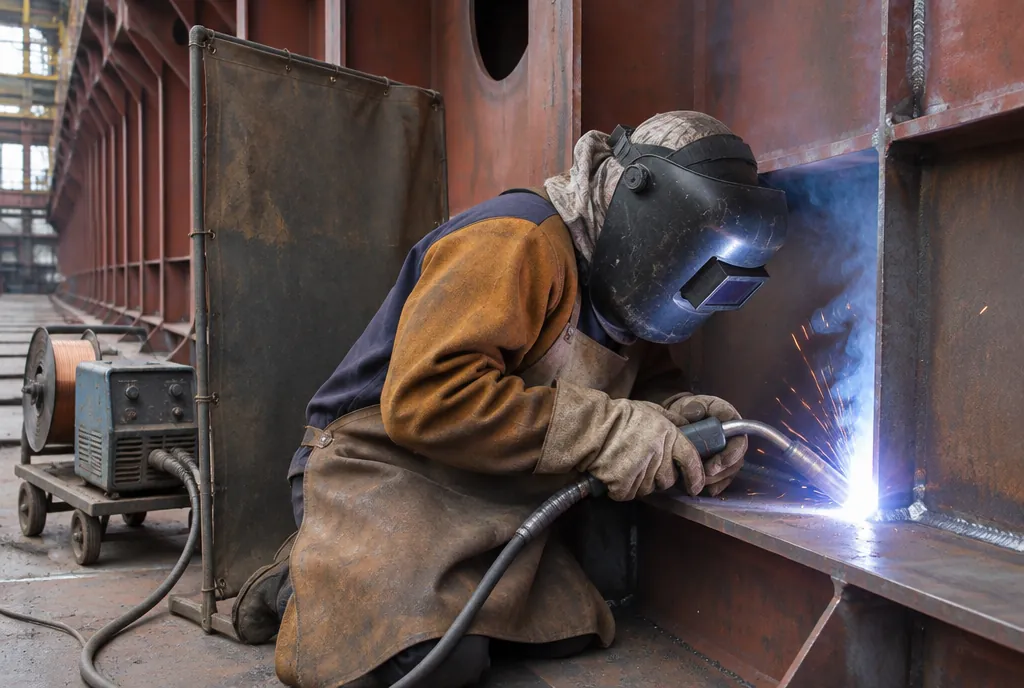
| 姿势 | 符号 | 说明 |
|---|---|---|
| 平焊(下向) | F | 向下焊接。最容易 |
| 横焊(横向) | H | 在立着的板上横向焊接 |
| 立焊(立向) | V | 从下往上或从上往下焊接 |
| 仰焊(上向) | O | 在头顶上方焊接。最难 |
| 缺陷 | 内容 | 主要原因 |
|---|---|---|
| 裂纹(割れ) | 焊缝开裂。最危险 | 急冷、湿气、材料性质 |
| 气孔(ブローホール) | 焊缝内部的小孔 | 焊条受潮、保护气不足、风、锈或油 |
| 表面气孔(ピット) | 表面开口的孔 | 与气孔相同 |
| 咬边(アンダーカット) | 焊缝边缘母材被熔掉形成沟槽 | 电流过大、速度过快 |
| 焊瘤(オーバーラップ) | 熔融金属溢出覆盖在母材上 | 电流过小、速度过慢 |
| 夹渣(スラグ巻込み) | 焊渣残留在内部 | 层间焊渣未清除 |
| 未焊透(溶込み不良) | 没有熔透到底部 | 电流小、坡口窄 |
| 未熔合(融合不良) | 母材与焊缝金属没有熔合 | 电流、角度、速度不当 |
焊接烟尘(ヒューム)和飞溅(スパッタ)不是焊接缺陷。但焊接烟尘对身体有害,需要防尘口罩和通风。
| 检查 | 方法 |
|---|---|
| 外观检查 | 用眼睛查看裂纹、咬边等 |
| 弯曲试验 | 弯曲试样看有无裂纹 |
| 射线探伤(RT) | 用X射线等把内部缺陷拍到胶片上 |
| 超声波探伤(UT) | 用超声波检查内部缺陷 |
| 磁粉探伤(MT) | 用磁铁和铁粉找出表面附近的裂纹 |
| 渗透探伤(PT) | 用渗入的红色液体找出表面裂纹 |
焊接1号实操考试:对9mm以上厚板进行平焊、对接焊、带衬垫单面焊。通过外观检查和弯曲试验或射线探伤检查有无裂纹、气孔、咬边等。
CHAPTER 04 / 塗装
船舶涂装的主要目的是防止海水造成的锈蚀(腐蚀)。涂装质量很大程度取决于「表面处理(素地调整)」。
涂装前清除表面的锈、油、水、灰尘、旧漆膜。表面处理不好,涂料很快就会剥落。
| 方法 | 说明 |
|---|---|
| 喷砂(ブラスト) | 高速喷射磨料(钢砂等)除锈。最干净 |
| 电动工具 | 用砂轮片、钢丝刷等除锈 |
| 手工具 | 用刮刀、钢丝刷。用于局部修补 |
| 脱脂 | 用稀释剂等除油 |
| 方法 | 特点 |
|---|---|
| 无气喷涂(エアレススプレー) | 给涂料加高压使其雾化。快且厚。造船中主要使用 |
| 空气喷涂(エアスプレー) | 用压缩空气雾化涂料。表面漂亮但飞散多 |
| 刷涂(はけ塗り) | 用于角落、焊缝、螺栓周围和细小部分 |
| 滚涂(ローラー塗り) | 用于宽而平的面 |
喷涂要点:喷枪与面垂直,以一定的距离和速度移动。每一道稍微重叠(约1/3〜1/2),避免不均匀。边缘、角落、焊缝先用「预涂(ストライプコート)」涂刷。
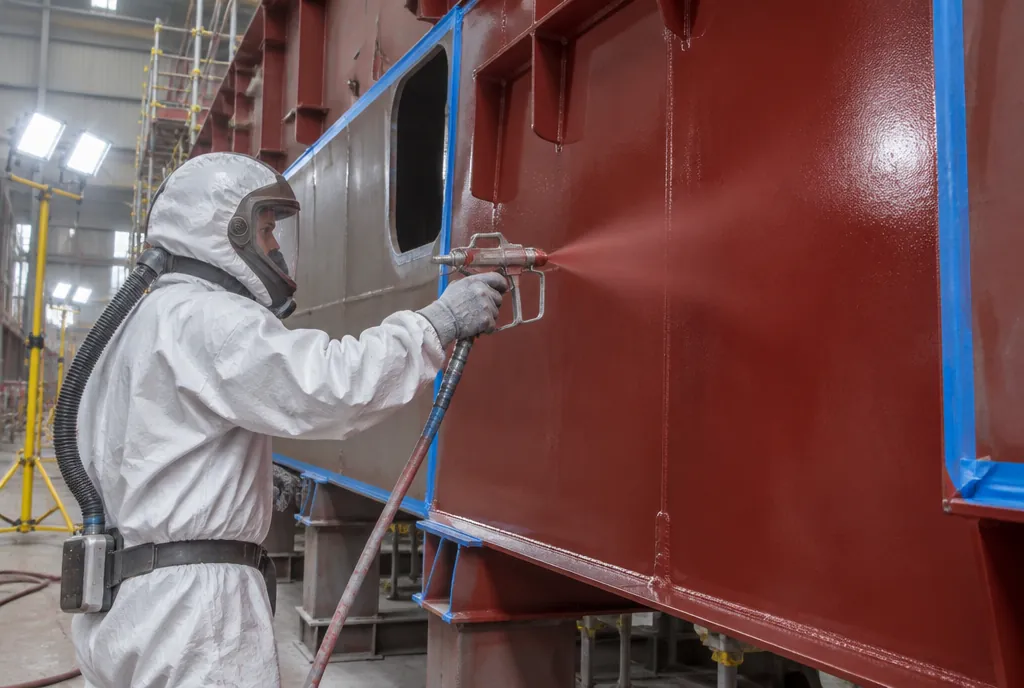
| 缺陷 | 内容 | 主要原因 |
|---|---|---|
| 流挂(たれ) | 涂料向下流 | 太厚、稀释过度 |
| 橘皮(ゆず肌) | 像柚子皮一样凹凸不平 | 雾化不良、喷枪太远、涂料太稠 |
| 针孔(ピンホール) | 小孔 | 溶剂气泡、表面的孔 |
| 缩孔(はじき) | 涂料被排斥附着不上 | 残留油或水 |
| 发白(白化・かぶり) | 漆膜变白浑浊 | 湿度高 |
| 涂装不均(塗りむら) | 厚度或颜色不均匀 | 喷枪距离和速度不一定 |
| 剥落(はがれ) | 漆膜脱落 | 表面处理不足、涂装间隔不当 |
涂装1号实操考试:对金属板进行表面处理、遮蔽、涂装(无气/空气/滚涂/刷涂)。检查有无不均匀和橘皮、膜厚是否达到指示值以上、遮蔽部分是否沾上涂料。
CHAPTER 05 / 鉄工
铁工是对钢板和型钢进行划线、切割、弯曲、组装,制作船的零件和分段的工作。最重要的是做出与图纸完全一致的尺寸。
划线是在钢材表面画出切割位置和组装位置的线和记号。
| 工具 | 用法 |
|---|---|
| 划针(けがき針) | 在钢材表面划细线 |
| 中心冲(センターポンチ) | 在孔的中心或线上打小凹点(记号) |
| 直角尺(スコヤ) | 检查和画直角 |
| 钢卷尺・钢直尺 | 测量长度 |
| 墨斗・粉线(チョークライン) | 画长直线 |
| 划规・分规(デバイダ) | 画圆、复制相同长度 |
确认图纸尺寸,从基准线开始测量。每次测量都可能有一点偏差,所以一定要从基准量,不要每次从不同地方量。
气割是用预热火焰把钢加热到燃点,然后喷射高纯度氧气使钢燃烧而切断。
| 气体 | 气瓶颜色 |
|---|---|
| 氧气 | 黑色 |
| 乙炔 | 褐色 |
| 氢气 | 红色 |
| 液化二氧化碳 | 绿色 |
| 其他(氩气、丙烷等) | 灰色 |
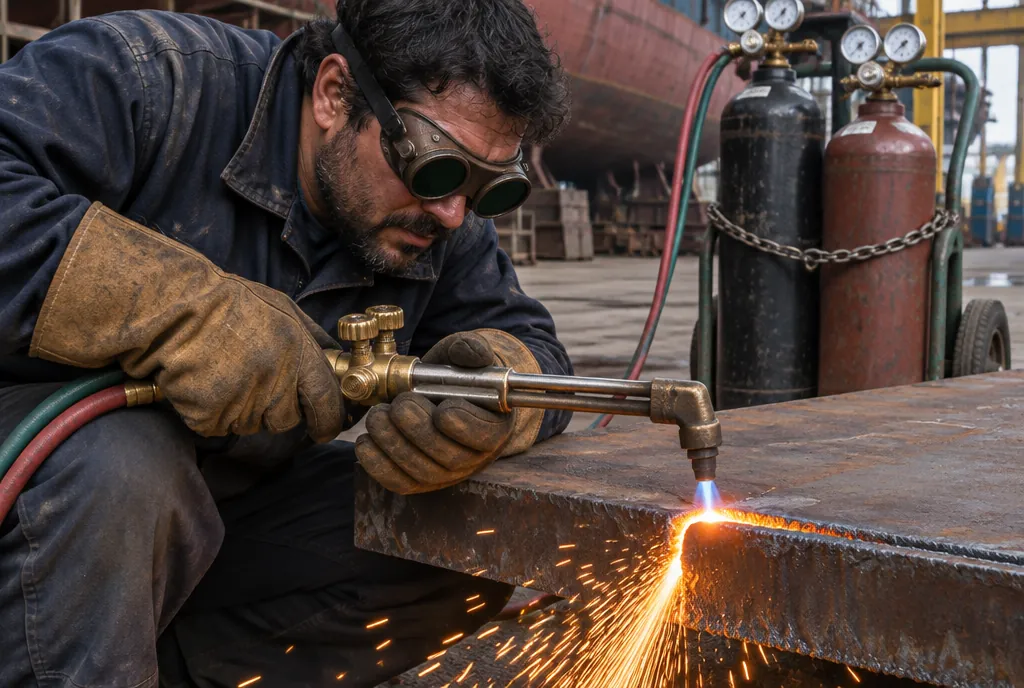
铁工1号实操考试是包括划线、气割、弯曲、定位焊的组装作业。检查切割面有无大凹凸、尺寸是否在公差内、定位焊是否脱开、有无指示以外的作业。
内容正确选○,错误选×。
身体不适时,不告诉上司继续工作。
体調が悪いときは、上司に言わずにがまんして作業を続ける。
身体不适要告诉上司 教材 1-1 →
不能从起重机吊着的货物下面通过。
クレーンでつった荷の下を通ってはいけない。
不要进入吊货下方 教材 1-4 →
工作前大家讨论有什么危险,叫做KY活动。
作業の前に、どんな危険があるかを話し合うことをKY活動という。
KY=危险预知 教材 1-2 →
险兆事件没有人受伤,所以不需要报告。
ヒヤリハットは、けがをしていないので報告しなくてよい。
险兆事件也要报告 教材 1-2 →
指差呼称是用手指着大声说出来确认的方法。
指差呼称は、指をさして声に出して確認する方法である。
指差呼称可减少失误 教材 1-2 →
把材料放在通道上,下一步工作更快,所以很好。
通路に材料を置いておくと、次の作業が早くできるのでよい。
不在通道放东西(5S) 教材 1-2 →
在2米以上高处作业时使用全身式安全带。
高さ2m以上の場所で作業するときは、墜落制止用器具を使う。
2米以上使用坠落制止用器具 教材 1-3 →
天热时安全帽的下巴带不用系。
ヘルメットのあごひもは、暑いときはしめなくてよい。
下巴带一定要系 教材 1-3 →
用钻床钻孔时戴手套保护手。
ボール盤で穴をあけるときは、手を守るために手袋をする。
旋转机械不能戴手套 教材 1-3 →
工作前检查防护用具是否损坏。
保護具は、作業の前にこわれていないか点検する。
作业前检查 教材 1-3 →
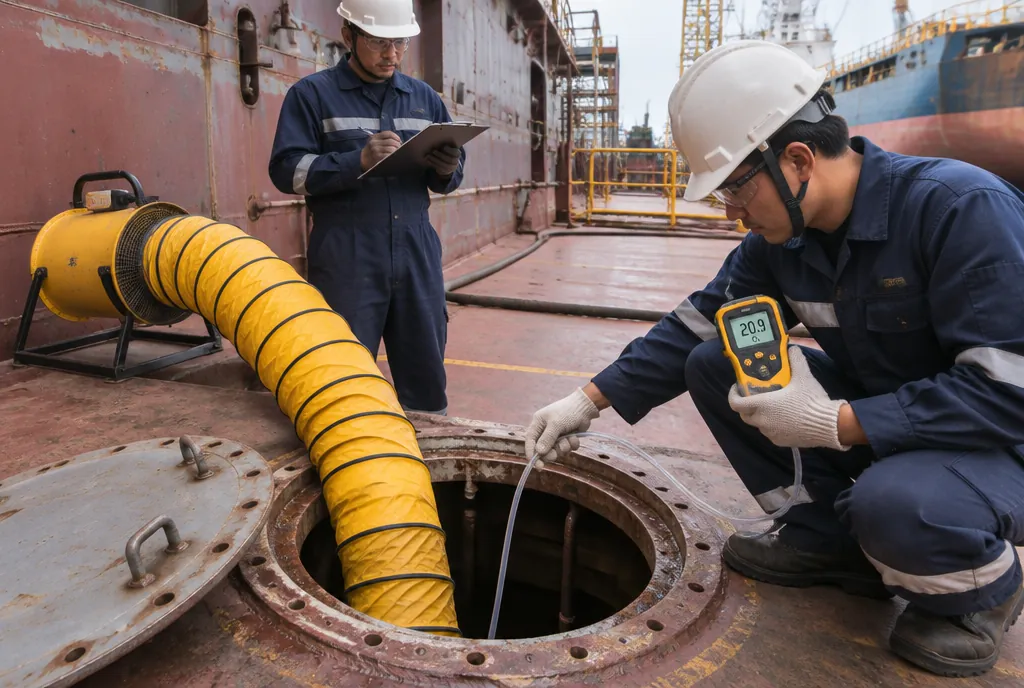
空气中氧气不足18%叫做缺氧。
空気中の酸素が18%未満の状態を、酸素欠乏という。
不足18%=缺氧 教材 1-5 →
罐内有人倒下,要马上进去救。
タンクの中で人が倒れていたら、すぐに中に入って助ける。
进去你也会倒下。呼救,由佩戴防护具的人救援 教材 1-5 →
进入可能缺氧的场所前测量氧气浓度。
酸欠のおそれがある場所に入る前に、酸素濃度を測る。
进入前测氧并通风 教材 1-5 →
起重机信号可以由附近几个人发出。
クレーンの合図は、近くにいる人なら何人で出してもよい。
信号只由1个人发出 教材 1-4 →
不使用断丝的钢丝绳。
素線が切れたワイヤーロープは使わない。
断丝、压扁、扭结都不能用 教材 1-4 →
即使有禁止入内标识,抄近路也可以通过。
立入禁止の標識がある場所でも、近道なら通ってよい。
不进入禁止入内区域 教材 1-1 →
焊接火花飞到的地方不放易燃物。
溶接の火花が飛ぶ場所の近くに、燃えやすい物を置かない。
清除易燃物 教材 1-6 →
涂料和稀释剂附近可以吸烟。
塗料やシンナーの近くで、たばこを吸ってもよい。
严禁烟火 教材 1-6 →
不用湿手碰电气开关。
ぬれた手で、電気機器のスイッチに触らない。
防止触电 教材 1-7 →
在通电状态下修理机器。
機械を修理するときは、電源を入れたまま行う。
切断电源,挂「禁止操作」牌 教材 1-7 →
安全装置妨碍工作,可以拆掉。
安全装置は、作業が遅くなるので外してよい。
不拆安全装置 教材 1-1 →
更换砂轮后试运转3分钟以上。
グラインダーの砥石を交換したら、3分以上試運転をする。
更换后3分钟,作业前1分钟 教材 1-8 →
使用砂轮机时站在砂轮正面。
グラインダーは、砥石の正面に立って使う。
不站在砂轮正面 教材 1-8 →
为预防中暑,口渴前补充水分和盐分。
熱中症を防ぐため、のどがかわく前に水分と塩分をとる。
中暑预防 教材 1-9 →
小伤不需要报告。
小さなけがは、報告しなくてよい。
小伤也要报告 教材 1-9 →
不会的工作自己想办法继续做。
やり方がわからない作業は、自分で考えて進める。
不懂就问 教材 1-1 →
从脚手架把工具扔给下面的人。
足場の上から、下の人に工具を投げて渡す。
不扔东西 教材 1-5 →
5S是整理・整顿・清扫・清洁・素养。
5Sとは、整理・整頓・清掃・清潔・しつけのことである。
5S的内容 教材 1-2 →
在噪音大的地方使用耳塞或耳罩。
大きな音がする場所では、耳栓やイヤーマフを使う。
保护耳朵 教材 1-3 →
防尘口罩是防有机溶剂气体的口罩。
防じんマスクは、有機溶剤のガスを防ぐためのマスクである。
有机溶剂气体用防毒面具 教材 1-3 →
半自动焊的焊丝是自动送出的。
半自動アーク溶接は、ワイヤが自動で送られる。
焊丝自动,焊枪用手移动 教材 3-1 →
焊接烟尘是焊接缺陷。
ヒュームは、溶接欠陥である。
烟尘不是缺陷,但对身体有害 教材 3-4 →
TIG焊使用不熔化的钨电极。
ティグ溶接は、とけないタングステン電極を使う。
TIG=钨电极 教材 3-1 →
焊条最好受潮后再使用。
被覆アーク溶接棒は、湿気をすわせてから使う。
焊条要干燥使用 教材 3-5 →
气孔是焊缝金属内部形成的小孔。
ブローホールは、溶接金属の中にできる小さな穴である。
气孔=内部小孔 教材 3-4 →
咬边容易在电流过小时发生。
アンダーカットは、電流が低すぎるときにできやすい。
电流过大或速度过快时发生 教材 3-4 →
焊瘤是熔融金属溢出覆盖在母材上的缺陷。
オーバーラップは、溶けた金属が母材の上にかぶさる欠陥である。
焊瘤的说明 教材 3-4 →
裂纹是最危险的焊接缺陷之一。
割れは、溶接欠陥の中で最も危険なものの一つである。
裂纹最危险 教材 3-4 →
多层焊时可以不清除焊渣就焊下一层。
多層溶接では、スラグを取らずに次の層を溶接してよい。
每层清除焊渣 教材 3-5 →
焊接前清除母材的锈和油。
母材のさびや油は、溶接の前に取る。
气孔的原因 教材 3-5 →
CO2半自动焊怕风,要用挡风板。
CO2を使う半自動溶接は風に弱いので、防風をする。
风会吹走保护气体 教材 3-1 →
仰焊是最容易的姿势。
上向溶接は、溶接姿勢の中でいちばんやさしい。
仰焊最难 教材 3-2 →
焊接姿势符号「F」表示平焊。
溶接姿勢の記号「F」は、下向を表す。
F=平焊 教材 3-2 →
立焊的符号是「H」。
立向溶接の記号は「H」である。
立焊是V。H是横焊 教材 3-2 →
角焊是在T形接头的角落焊成三角形截面。
すみ肉溶接は、T継手などの角を三角形の断面で溶接する。
角焊的说明 教材 3-3 →
坡口是为焊接在板端开的槽。
開先は、溶接のために板の端に作るみぞである。
坡口=V形、单边V形、X形等 教材 3-3 →
衬垫用于单面焊接也能焊透到背面。
裏当ては、片面からの溶接で裏側までとかすために使う。
衬垫的目的 教材 3-3 →
电弧光可以直接用眼看。
アークの光は、肉眼で直接見てもよい。
一定用面罩,否则眼炎 教材 3-6 →
电流大时用号数小(亮)的滤光片。
電流が大きいときは、遮光ガラスの番号を小さく(うすく)する。
电流越大号数越大(暗) 教材 3-6 →
交流焊机安装自动防电击装置。
交流アーク溶接機には、自動電撃防止装置をつける。
防止触电 教材 3-6 →
可以用湿的皮手套拿焊条。
ぬれた皮手袋で溶接棒をつかんでもよい。
有触电危险 教材 3-6 →
焊机要接地。
溶接機にはアース(接地)をとる。
接地 教材 3-6 →
射线探伤(RT)检查焊缝内部的缺陷。
放射線透過試験(RT)は、溶接部の内部の欠陥を調べる検査である。
RT=用X射线拍内部 教材 3-7 →
渗透探伤(PT)找出深处的缺陷。
浸透探傷試験(PT)は、内部の深い所の欠陥を見つける検査である。
PT找表面裂纹 教材 3-7 →
遮住整个脸并有暗色玻璃窗的用具是焊接面罩。
顔全体をおおい、黒いガラスの窓がついた道具は、溶接用保護面である。
焊接面罩的形状 教材 3-6 →
图纸上写「t=12」表示板厚12cm。
図面に「t=12」とあれば、板の厚さは12cmである。
单位是mm。厚12mm 教材 2-4 →
厚板为防止裂纹有时要预热。
厚い板は、割れを防ぐために予熱をすることがある。
预热防裂纹 教材 3-5 →
埋弧焊可以清楚看到电弧。
サブマージアーク溶接では、アークがよく見える。
在焊剂下所以看不到电弧 教材 3-1 →
定位焊是为在正式焊接前固定零件而做的。
仮付け溶接は、本溶接の前に部材を固定するために行う。
定位焊的目的 教材 3-5 →
飞溅(飞出的颗粒)是焊缝内部的缺陷。
スパッタ(飛び散る粒)は、溶接部の内部欠陥である。
飞溅不是缺陷 教材 3-4 →
船舶涂装的主要目的是防锈。
船の塗装のいちばんの目的は、さびを防ぐことである。
目的是防腐 教材 4-1 →
表面处理不好,只要涂厚就没问题。
素地調整が悪くても、厚く塗れば問題ない。
表面处理不好涂料很快剥落 教材 4-2 →
喷砂是喷射磨料除锈。
ブラストは、研削材を当ててさびを落とす方法である。
喷砂的说明 教材 4-2 →
涂装前除去表面的油和水。
塗る前に、表面の油や水分を取る。
脱脂・除水 教材 4-2 →
双组分涂料按规定比例混合主剂和固化剂。
二液形塗料は、主剤と硬化剤を決められた割合でまぜる。
双组分涂料的用法 教材 4-3 →
超过可使用时间的涂料稀释后可以用。
可使時間を過ぎた塗料でも、うすめれば使ってよい。
超过可使用时间不能用 教材 4-3 →
无气喷涂用高压使涂料雾化。
エアレススプレーは、塗料に高い圧力をかけて霧にする。
无气喷涂原理 教材 4-4 →
喷枪最好斜对着面。
スプレーガンは、塗る面に対して斜めに向けるのがよい。
与面垂直 教材 4-4 →
喷涂时保持喷枪距离和速度一定。
スプレーするときは、ガンの距離と速度を一定にする。
距离和速度一定 教材 4-4 →
橘皮是漆膜像柚子皮一样凹凸的缺陷。
ゆず肌は、塗膜がゆずの皮のようにでこぼこになる欠陥である。
橘皮的说明 教材 4-7 →
流挂的原因之一是涂得太厚。
たれの原因の一つは、厚く塗りすぎることである。
太厚或稀释过度会流挂 教材 4-7 →
表面残留油或水容易产生缩孔。
はじきは、表面に油や水分が残っていると起きやすい。
缩孔的原因 教材 4-7 →
湿度高的日子最适合涂装。
湿度が高い日は、塗装に最もよい。
湿度高的日子不涂 教材 4-6 →
钢板温度低于露点时不涂装。
鋼板の温度が露点より低いときは、塗装してはいけない。
结露会使涂料附着不上 教材 4-6 →
下雨天也可以在室外涂装。
雨の日でも、屋外で塗装してよい。
雨、雾、结露不涂 教材 4-6 →
干燥漆膜厚度用电磁膜厚计测量。
乾いた塗膜の厚さは、電磁膜厚計で測る。
干膜=电磁膜厚计 教材 4-5 →
膜厚可以比规定值薄。
膜厚は、指示された厚さより薄くてもよい。
必须达到规定值以上 教材 4-5 →
遮蔽是用胶带等盖住不能涂的地方。
マスキングは、塗ってはいけない場所をテープなどでおおうことである。
遮蔽的说明 教材 4-5 →
防污涂料防止贝类和海藻附着在船底。
防汚塗料は、船底に貝や海藻がつくのを防ぐ。
防污涂料的目的 教材 4-1 →
稀释过度会造成流挂和膜厚不足。
塗料をうすめすぎると、たれや膜厚不足の原因になる。
稀释过度的危害 教材 4-3 →
可以把无气喷枪对着自己的手。
エアレスガンの先を、自分の手に向けてもよい。
涂料注入皮下是严重事故 教材 4-8 →
使用有机溶剂的场所要通风。
有機溶剤を使う場所では、換気をする。
防中毒和火灾 教材 4-8 →
在罐内涂装不需要防护具。
タンクの中で塗装するときは、保護具をつけなくてよい。
使用送气面罩等 教材 4-8 →
涂装场所严禁烟火。
塗装の場所では、火気厳禁である。
有机溶剂易燃 教材 4-8 →
防尘口罩能挡住有机溶剂气体。
防じんマスクで、有機溶剤のガスを防ぐことができる。
有机气体用防毒面具 教材 4-8 →
角落和焊缝先进行预涂。
角や溶接部は、先に先行塗り(ストライプコート)をする。
角落和焊缝容易膜厚不足 教材 4-4 →
沾涂料的抹布可以随便扔。
塗料のついたウエスは、どこに捨ててもよい。
可能自燃。扔到规定地方 教材 4-8 →
漆膜变白浑浊的「发白」容易在湿度高时发生。
塗膜が白くくもる「白化(かぶり)」は、湿度が高いと起きやすい。
湿度高时发白 教材 4-7 →
滚涂最适合涂角落和细小部分。
ローラーは、すみや細かい部分を塗るのに最も向いている。
角落和细小部分用刷子。滚涂用于宽平面 教材 4-4 →
遵守涂下一层前的时间(涂装间隔)。
次の層を塗るまでの時間(塗装間隔)を守る。
遵守涂装间隔 教材 4-3 →
划线是在钢材上画切割线和组装线。
けがきとは、鋼材に切断や組立ての線をかくことである。
划线的说明 教材 5-1 →
中心冲是画长直线的工具。
センターポンチは、⻑い直線を引く道具である。
中心冲在孔中心打记号。长线用墨斗 教材 5-1 →
直角尺是检查直角的工具。
スコヤは、直角を確認する道具である。
直角尺=直角规 教材 5-1 →
尺寸最好每次从不同地方测量。
寸法は、毎回ちがう場所から測るのがよい。
从基准线测量 教材 5-1 →
气割是用氧气燃烧加热后的钢来切断。
ガス切断は、熱した鋼を酸素で燃やして切る方法である。
气割原理 教材 5-2 →
不锈钢用普通气割可以切得很好。
ステンレス鋼は、ふつうのガス切断でよく切れる。
不锈钢用等离子切割等 教材 5-2 →
在日本,氧气瓶是黑色的。
日本では、酸素ボンベの色は黒である。
氧气=黑色 教材 5-2 →
在日本,乙炔瓶是绿色的。
日本では、アセチレンボンベの色は緑である。
乙炔=褐色。绿色是液化CO2 教材 5-2 →
气瓶最好放倒。
ボンベは、横に寝かせて置くのがよい。
竖立并固定 教材 5-2 →
气瓶在40℃以下保管。
ボンベは、40°C以下で保管する。
40℃以下保管 教材 5-2 →
用打火机的火靠近检查漏气。
ガスもれは、ライターの火を近づけて調べる。
用肥皂水检查 教材 5-2 →
安装回火防止器防止回火。
逆火を防ぐため、逆火防止器をつける。
回火防止器 教材 5-2 →
氧气设备沾上油也没有危险。
酸素の器具に油がついても、危険はない。
氧气+油会剧烈燃烧 教材 5-2 →
切割速度太快会有切不断的地方。
切断の速度が速すぎると、切れ残りが出る。
快了切不断,慢了熔化 教材 5-2 →
线状加热是用燃气加热使板弯曲或矫正变形。
線状加熱は、ガスで熱して鋼板を曲げたり、ひずみを直したりする方法である。
线状加热(ぎょう鉄) 教材 5-3 →
弯曲后贴样板检查形状。
曲げたあとは、型板を当てて形を確認する。
用样板检查 教材 5-3 →
定位焊可以在任何地方焊任意数量。
仮付け溶接は、どこに何か所してもよい。
在规定的位置和数量 教材 5-4 →
焊接热会使钢材变形。
溶接の熱で、鋼材にひずみが出ることがある。
焊接变形 教材 5-4 →
组装后的尺寸必须在公差内。
組立て後の寸法は、公差の範囲内でなければならない。
超出公差是不合格 教材 5-4 →
图纸和现场不一致时,自己判断修改。
図面と現場が合わないときは、自分で判断して直す。
不要自己判断——问上司 教材 2-4 →
切割后的钢材可以徒手触摸。
切断した直後の鋼材は、素手で触ってよい。
很烫,会烫伤 教材 5-5 →
重钢材用起重机或搬运工具搬运。
重い鋼材は、クレーンや運搬具を使って運ぶ。
不要勉强用手 教材 5-5 →
图纸上的长度单位通常是mm。
図面の⻑さの単位は、ふつうmmである。
单位是mm 教材 2-4 →
1m是100mm。
1mは100mmである。
1m=1,000mm 教材 2-4 →
用线锤或直角尺检查竖板是否垂直。
立てた板が垂直かどうかは、さげ振りやスコヤで確認する。
垂直和直角检查 教材 5-4 →
可以在没有指示的地方开孔或切割。
指示されていない穴あけや切断をしてもよい。
指示以外的作业不合格 教材 5-6 →
钢卷尺是测量长度的工具。
鋼製巻尺(コンベックス)は、⻑さを測る道具である。
测长度的工具 教材 5-1 →
气割面的大凹凸不影响质量。
ガス切断面に大きなうねりがあっても、品質に問題はない。
大凹凸是不良 教材 5-2 →
使用锤子前确认周围没有人。
ハンマー作業の前に、まわりに人がいないか確認する。
确认周围安全 教材 5-5 →
在日本,液化二氧化碳容器是绿色的。
日本では、液化炭酸ガスの容器の色は緑である。
液化CO2=绿色 教材 5-2 →
可以在本页参加和正式考试一样的30题、60分钟模拟考试,还能诊断弱点、复习。记录保存在本设备上。
MOCK EXAM · 30 / 60:00
正式考试形式:30题、60分钟(安全卫生10题+工种20题)。答对18题以上(60%)合格。
选择工种
DIAGNOSIS
根据各部分的正确率,找出不擅长的地方。
REVIEW
答错的题会一直出现,直到连续答对3次。
OPEN POSITION
有面向持有(或准备取得)特定技能「造船・船用工业」资格者的招聘。居住在海外的人也可以应聘。
【特定技能・造船・舶用工業】船舶部品の塗装スタッフ岡山県玉野市 / 月給 19.7万円 / 寮あり / 完全週休2日查看招聘 →各章的技术说明(焊接、涂装、铁工、安全)是根据一般作业知识为本资料编写的。公司或现场规定不同时,请遵守现场规定。